Libere um layout rígido-flexível somente quando o projeto elétrico e o modelo de curvatura mecânica corresponderem ao processo do fabricante. Antes de criar os dados de fabricação, verifique o caso de uso flexível, a estrutura em camadas, a geometria da curvatura, as propriedades do cobre, os detalhes da transição, a abordagem de impedância e a documentação de liberação. As dez verificações a seguir visam problemas típicos que podem levar a retrabalhos após a cotação ou representar riscos de confiabilidade durante a fabricação e a montagem.
Considere estas diretrizes de projeto de PCBs rígido-flexíveis como um ponto de verificação durante o projeto, e não como uma revisão final dos arquivos Gerber. Ajustar a espessura da flexão ou a camada de cobertura afeta o raio de curvatura; reposicionar um furo passante altera a tensão e o roteamento; e alterar a estrutura das camadas pode invalidar os cálculos de impedância. Lide com essas interdependências de forma conjunta e obtenha a confirmação por escrito do projeto para fabricação (DFM) antes de finalizar o layout.
Por que o DFM de estruturas rígidas e flexíveis deve começar antes do lançamento?
A tecnologia rígido-flexível combina áreas rígidas com interconexões flexíveis em uma única estrutura laminada. Essa montagem elimina a necessidade de conectores, mas também incorpora considerações sobre a tensão mecânica no projeto elétrico. IPC-2223 Serve como padrão de seção para placas de circuito impresso flexíveis. Embora forneça uma base, a geometria que pode ser produzida depende das escolhas de materiais do fabricante, dos limites de registro, dos métodos de perfuração e do processo de laminação.
Os 10 pontos de verificação do DFM em resumo
As dez verificações abaixo correspondem às seções seguintes. Considere a tabela como um ponto de verificação de revisão: a terceira coluna distingue entre projetos que estão realmente prontos para lançamento e aqueles que apenas parecem completos. Um fabricante que utiliza dados de processo pode preenchê-la rapidamente, enquanto um que se baseia em linguagem de vendas pode deixá-la em branco.
| # | Verificar | O que verificar | Provas a solicitar |
| 1 | Classificação de curvas | Estático (flexível para instalação) ou dinâmico (flexível repetido) | Desenho mecânico anotado com zonas de dobra e ciclos de serviço. |
| 2 | Acúmulo e congelamento de material | Núcleo rígido, laminado flexível, tipo e peso do cobre, camada de ligação, camada de cobertura | Desenho de empilhamento aprovado com indicações de materiais e espessuras. |
| 3 | Raio de curvatura | Calculado a partir da seção flexível finalizada, não do dielétrico exposto. | Planilha de cálculo do raio de curvatura com detalhamento da espessura |
| 4 | Roteamento do condutor através da curva | Traços perpendiculares à linha de dobra, sem cantos vivos. | Vista do layout das zonas flexíveis com a linha de dobra anotada. |
| 5 | Equilíbrio do cobre e alívio do estresse | Densidade de cobre equilibrada entre as áreas flexíveis e de transição. | Mapa de densidade de cobre ou seção transversal de transição |
| 6 | Áreas de exclusão em zonas de curvatura | Sem vias, furos metalizados, pads, pontos de teste ou bordas de reforço. | Desenho de área restrita sobreposto às zonas flexíveis. |
| 7 | Transição rígido-flexível e cobertura | Limites exatos da seção rígida, abertura flexível, cobertura, reforço | Desenho de detalhe de transição com dimensões |
| 8 | Impedância e caminho de retorno | Condutor de referência definido para cada rede de impedância controlada | Tabela de impedância acumulada com relatório de verificação |
| 9 | Verificação da capacidade do processo | Largura do traço, tamanho final do furo, anel anular, folga de passagem | Relatório DFM em comparação com a ficha de capacidade do fabricante |
| 10 | Desenho de fabricação e pacote de liberação | Empilhamento, dados de perfuração, netlist, detalhes de dobra e reforço | Lista completa de pacotes de lançamento com controle de versão. |
Verificações 1-3: Defina a montagem mecânica antes do roteamento.
Conclua a construção flexível antes do roteamento detalhado, pois fatores como número de camadas, espessura do cobre, espessura do dielétrico, sistema adesivo e reforços afetam o comportamento de flexão e a distribuição de tensão. Documente todas as premissas no desenho de fabricação para que a equipe de mecânica, o projetista da placa de circuito impresso e o fabricante consultem o mesmo modelo.
Classifique cada curva como estática ou dinâmica.
Identifique cada zona flexível como flexível para instalação, flexível ocasionalmente ou flexível repetidamente em serviço. Especifique a direção, o ângulo, a frequência da dobra, a sequência de instalação e o espaço disponível. Um projeto adequado para uma única dobra de montagem pode não suportar movimento contínuo. Se a caixa exigir torção, dobra composta ou batente rígido, ilustre-os no projeto mecânico em vez de se basear no contorno da placa.
Congelar o sistema de empilhamento e materiais
Verifique as especificações do fabricante para o núcleo rígido, laminado flexível, tipo e espessura do cobre, camada de ligação ou material de baixa fluidez, camada de cobertura, reforços, blindagem e acabamento superficial. A UMEC fornece esses recursos. fabricação rígido-flexível Com FCCL sem adesivo, múltiplos sistemas de cobertura, opções de impedância controlada e perfuração mecânica e a laser. Sempre verifique as especificações atuais do projeto, pois o espaçamento viável e a geometria dos furos dependem da construção geral, e não apenas das limitações principais.
Verificar o raio de curvatura em relação à espessura final da chapa flexível.
Calcule o raio de curvatura com base na seção flexível finalizada, incluindo cobre, camada de cobertura, adesivo, blindagem e qualquer reforço local — não apenas o dielétrico exposto. Avalie o comportamento do eixo neutro e use um raio maior para seções mais espessas, multicamadas ou sujeitas a flexão dinâmica. Não aplique um multiplicador universal. Em vez disso, consulte as diretrizes do fabricante para a quantidade específica de camadas, materiais, direção da curvatura e vida útil, e confirme se a caixa mantém esse raio.
Os multiplicadores de raio de curvatura padrão da norma IPC-2223 fornecem uma base sólida. Meça o raio a partir da superfície interna da curvatura e reporte-o como um múltiplo da espessura total da seção flexível, incluindo poliimida, cobre, adesivo e revestimento.
| Construção de seção flexível | Estático, flexível para instalar (Usar A) | Dinâmico, flexível para a vida toda (Use B) |
| camada única de cobre | 6x espessura flexível | Espessura flexível 100x |
| Duas camadas de cobre | Espessura flexível 12x | Espessura flexível 150x |
| Três ou mais camadas | Espessura flexível 24x | Espessura flexível de 200x ou superior; não recomendado sem projeto especial. |
Aplique duas diretrizes práticas para garantir um projeto adequado de cabos flexíveis: primeiro, aumente o raio mínimo de curvatura em 20-30% antes da liberação para compensar a variação do material, a orientação dos grãos de cobre e o manuseio durante a montagem — fatores não incluídos no cálculo básico. Por exemplo, um cabo flexível de duas camadas com espessura final de 0,2 mm deve ter um raio de aproximadamente 3 mm para curvas estáticas e pelo menos 30 mm para curvas dinâmicas. A ductilidade do cobre limita essas curvas; é necessário usar folha recozida laminada para as zonas dinâmicas, enquanto a folha eletrodepositada é adequada apenas para aplicações de flexão para instalação. Além disso, a norma IPC-2223 oferece um cálculo baseado na deformação para circuitos de face única, relacionando o raio mínimo às tolerâncias de deformação do cobre: 10% para flexão para instalação e 0,3% para flexão dinâmica. A tolerância de deformação muito baixa explica por que os raios dinâmicos são muito maiores que os estáticos.
Verificações 4-7: Proteja o cobre durante a curva e a transição.
Condutores de rota para deformação repetida
Trace as trilhas perpendicularmente à linha de curvatura e use curvas suaves em vez de cantos vivos. Evite mudanças bruscas de largura na zona de curvatura. Se os condutores cruzarem várias camadas flexíveis, alterne entre elas para minimizar a tensão acumulada. Garanta a consistência geométrica dos pares diferenciais e leve em consideração o comprimento extra resultante do roteamento curvo. Para blindagem ou corrente de retorno, selecione um padrão aprovado pelo fabricante que mantenha a flexibilidade, em vez de usar um plano sólido como padrão.
Análise do equilíbrio do cobre e alívio do estresse
Avalie a densidade do cobre em ambos os lados da área flexível e nas transições. Desequilíbrios locais podem afetar a rigidez e causar curvatura. Incorpore elementos arredondados no cobre, como gotas ou filetes, quando apropriado, e reforce as áreas de terminação em junções vulneráveis entre trilhas e pads. Certifique-se de que os elementos de ancoragem não criem novos pontos de tensão. A revisão de DFM deve avaliar o formato real do cobre após a corrosão, e não apenas o projeto CAD.
Mantenha vias, furos, pads e componentes fora das zonas de curvatura.
Especifique áreas de exclusão claras para furos metalizados, vias, pads de componentes, pontos de teste e bordas de reforço dentro das zonas de curvatura ativas. Além disso, verifique a folga na transição rígido-flexível para levar em conta mudanças rápidas de rigidez. Componentes posicionados muito próximos a uma curvatura podem tensionar as juntas de solda durante a montagem. Se não for possível reposicionar um pad ou via, solicite ao fabricante que revise o reforço local, a construção do furo, o anel anular e o caminho de tensão antes da liberação.
As práticas de exclusão da indústria definem folgas específicas para essas exclusões. Vias e furos metalizados devem estar a pelo menos 0,5 mm (20 mil) de qualquer zona de curvatura ativa e a pelo menos 1,25 mm da transição rígido-flexível para projetos de Classe 2, aumentando para 1,5 mm para a Classe 3. A curvatura não deve começar a uma distância inferior a dez vezes a espessura da camada flexível da borda de transição, permitindo que as camadas flexíveis se alonguem e comprimam sem sofrer flambagem. Os reforços devem terminar a pelo menos 0,5 mm de qualquer elemento flexível.
Na zona de curvatura, observe as diretrizes específicas para a geometria da trilha. Opte por arcos em vez de ângulos retos agudos, mantendo um raio interno de pelo menos 0,25 mm e, idealmente, 0,75 mm quando a densidade de roteamento permitir. Desloque os condutores em camadas opostas por pelo menos a largura de uma trilha para evitar o efeito rígido de "viga em I", que pode concentrar a tensão nas bordas. Se um plano for necessário em uma zona de flexão, use um padrão hachurado em vez de cobre sólido para preservar a flexibilidade.
Detalhe a transição de rígido para flexível e a cobertura.
Especifique os limites precisos para a seção rígida, abertura flexível, revestimento, reforço e tolerância de extrusão de adesivo. Evite entalhes, cantos internos ou modificações de contorno que possam concentrar tensão nas transições. Utilize raios suaves e recursos de alívio de tensão aprovados pelos fabricantes. Certifique-se de que as aberturas do revestimento exponham as almofadas sem enfraquecer o suporte do condutor e confirme que a transição não entre em contato com bordas afiadas da caixa durante a montagem.
Verificações 8-10: Liberação de dados elétricos e de fabricação completos
Comprovar a impedância e a continuidade do caminho de retorno.
Para redes de impedância controlada, defina o plano ou condutor de referência que suporta o sinal em cada segmento rígido e flexível. Reavalie a geometria quando a espessura do dielétrico, a espessura do cobre ou a estrutura de referência mudarem. Verifique a continuidade da corrente de retorno nas transições e evite o roteamento de sinais sensíveis através de descontinuidades no plano de referência. Forneça ao fabricante uma tabela de impedância especificando os valores alvo, tolerâncias, referências de camadas, requisitos de amostras e a revisão aprovada da estrutura de camadas.
Verifique cada recurso em relação ao processo selecionado.
Avalie a largura e o espaçamento das trilhas considerando a espessura do cobre, o tamanho final do furo, o anel de vedação, a folga entre a via e o cobre, a geometria da ranhura, o registro da camada de cobertura, a tolerância do contorno e o método de roteamento. Defina regras separadas para áreas rígidas e flexíveis dentro do conjunto de restrições do CAD. Um recurso pode atender às diretrizes gerais online, mas não ser adequado para o material específico ou a sequência de laminação. Registre quaisquer exceções e revise as regras do CAD para evitar a repetição desses problemas em versões futuras.
Conclua o desenho de fabricação e o pacote de liberação.
Forneça um pacote completo que inclua mais do que apenas o desenho técnico em cobre. Ele deve abranger a configuração de camadas aprovada, especificações de materiais, espessuras de painéis rígidos e flexíveis, mapa de dobras, detalhes de revestimento e reforços, tabela de impedância, dimensões controladas, arquivos de furação, netlist, contorno, requisitos do painel, acabamento, requisitos de teste e um arquivo readme para quaisquer características incomuns. (UMEC's) Serviço de projeto e layout de PCB Oferece verificações automatizadas de Gerber e panelização como parte do suporte a DFM (Design for Manufacturing). Certifique-se de que o fabricante revise todo o pacote, não apenas as camadas Gerber.
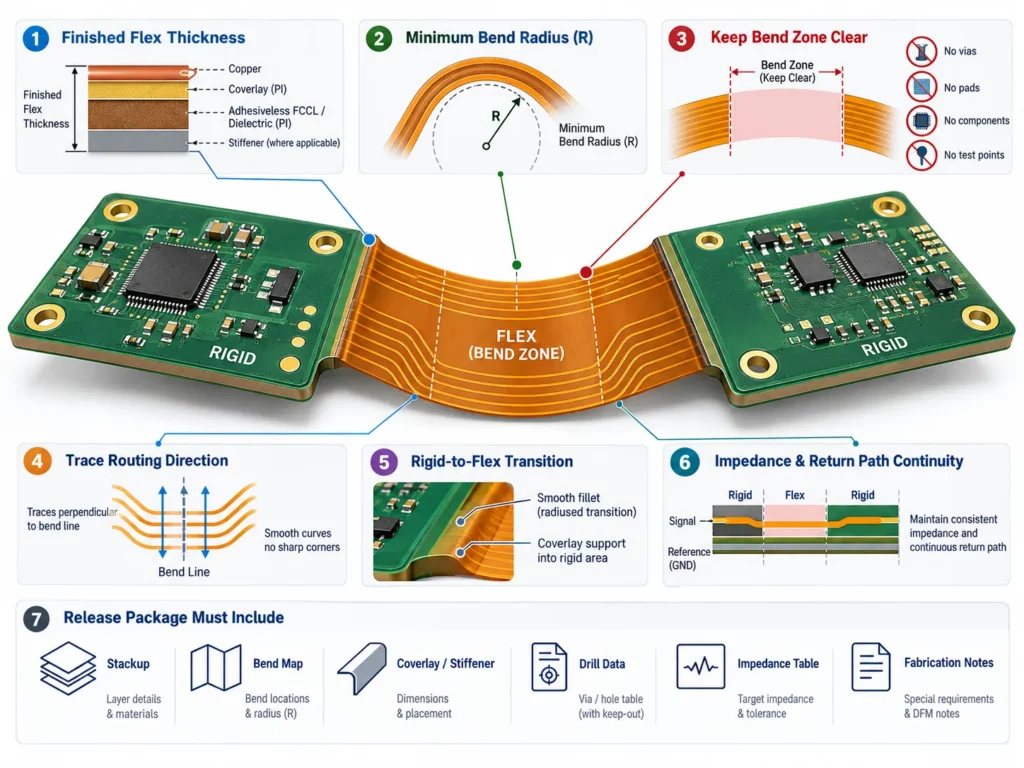
Falhas comuns em projetos DFM de estruturas rígidas-flexíveis e como as verificações as previnem.
A maioria das falhas em campo de estruturas rígidas-flexíveis tem origem em projetos que não foram validados para construção flexível. Cada modo de falha detalhado abaixo é coberto por uma verificação correspondente mencionada anteriormente.
Trincas por fadiga do cobre em zonas de flexão repetida
O cobre que cruza uma linha de curvatura em ângulo, ou que apresenta uma quina viva próxima à curvatura, concentra a tensão em um único ponto. Sob flexão repetida, ele sofre endurecimento por deformação e trinca. As verificações 1, 3 e 4 abordam a classificação, o raio e o ângulo de roteamento.
Descolamento da camada de cobertura na abertura flexível
A sobreposição e a terminação adesiva dentro de uma zona de curvatura, ou a negligência das dimensões da abertura flexível, podem causar delaminação sob ciclos térmicos e flexão. A verificação 7 exige o limite preciso da sobreposição no desenho de transição.
Fraturamento em a transição de rígido para flexível
Em uma placa rígida-flexível, a área de transição é a que sofre maior tensão. A tensão tende a se concentrar na interface do material rígido, principalmente se houver uma mudança repentina na densidade do cobre ou se a borda de um reforço estiver em uma zona de carga. As verificações 5 e 7 analisam esses dois aspectos em conjunto.
Descontinuidade de impedância ao longo do cabo flexível
Uma rede de impedância controlada que passa de rígida para flexível altera o ambiente dielétrico duas vezes. Sem uma referência definida na porção flexível, a impedância se desloca e o caminho de retorno é interrompido. A verificação 8 exige uma referência para cada rede desse tipo.
Falha por via e anel anular perto de zonas de curvatura
Os furos metalizados e as vias são elementos rígidos. Quando localizados dentro ou perto de uma zona de curvatura, o cilindro de metalização pode suportar a tensão e trincar. A Verificação 6 exige áreas de exclusão, enquanto a Verificação 9 confirma se o anel anular e a folga do furo atendem aos limites reais do processo.
Comparar esses cinco modos de falha com as dez verificações é a maneira mais eficaz de detectar problemas precocemente, antes da produção. A UMEC incorpora essa análise em sua avaliação de fabricabilidade.
Revisão do fornecedor antes da liberação do layout
A reunião final de DFM deve incluir representantes das equipes de elétrica, mecânica, layout, fabricação e montagem. Utilize a lista de verificação para atribuir responsabilidades por cada risco e verificar se a revisão do desenho foi aprovada. (UMEC) fabricação avançada de PCBs O guia enfatiza parâmetros críticos do projeto, como raio de curvatura, projeto de reforço, empilhamento, camada de cobertura, posicionamento de vias e tensão de montagem. Esses tópicos devem ser abordados como decisões de lançamento, em vez de meras diretrizes gerais.
Para uma análise mais eficiente, envie os dados de projeto originais, quando disponíveis, juntamente com os arquivos de fabricação exportados, o modelo mecânico, as condições de aplicação, a quantidade de protótipos, o volume de produção projetado e a sequência de dobras planejada para a montagem. Solicite ao fornecedor que especifique quaisquer premissas, substituições sugeridas e funcionalidades que exijam um processo de exceção.
Design rígido-flexível Decisões que afetam Custo e prazo de entrega
Duas placas com o mesmo número de camadas podem ter custos significativamente diferentes. Em projetos rígido-flexíveis, o custo é mais influenciado pelo número de etapas do processo do que pelo tamanho da placa.
Número de zonas de dobra: Adicionar mais zonas aumenta as etapas de revestimento, reforço e laminação. Consolidar as dobras pode reduzir essas etapas do processo sem afetar o desempenho elétrico.
Classificação de flexão dinâmica: Zonas de flexão repetida exigem mais material e inspeção, uma vez que a meta de vida útil à flexão limita o peso do cobre e a escolha da camada de cobertura. Para gerenciar custos e riscos, restrinja as zonas dinâmicas apenas às redes críticas.
A configuração das camadas e a complexidade do material — incluindo o número de camadas rígidas, camadas flexíveis e a escolha entre camadas de ligação padrão e de baixa fluidez — influenciam a sequência de laminação. Finalizar a configuração das camadas antes da fresagem, conforme exigido pela Verificação 2, ajuda a evitar retrabalho.
A combinação de revestimento, reforço e acabamento interage entre si. Ao escolher apenas o acabamento necessário para a montagem, você pode evitar etapas extras no processo que aumentam os custos sem melhorar o rendimento.
| Fator de custo | Por que isso aumenta o custo? | Como controlá-lo |
| Número de zonas de curvatura | Cada zona adiciona etapas de cobertura, reforço e laminação. | Consolide as curvas onde o projeto mecânico permitir. |
| Classificação flexível dinâmica | Zonas de flexão repetida aumentam os requisitos de material e inspeção. | Restrinja as zonas dinâmicas às redes que realmente precisam delas. |
| Complexidade de empilhamento | Pesos mistos de cobre ampliam a sequência de laminação | Congele a pilha de execução antes do roteamento, conforme exigido pela Verificação 2. |
| Revestimento, reforço, acabamento | Combinações especializadas adicionam etapas de processo e manuseio. | Especifique apenas o acabamento que a montagem realmente precisa. |
| Requisitos de inspeção | Os testes de impedância e de flexibilidade aumentam o tempo de inspeção. | Defina os critérios de aceitação antes de solicitar um orçamento. |
Elaborar um orçamento para um projeto de estrutura rígida-flexível sem considerar esses fatores previamente pode resultar em estimativas que exigem revisão posterior. A UMEC avalia cada fator durante o processo de elaboração do orçamento.
Conclusão
Diretrizes eficazes para o projeto de PCBs rígido-flexíveis conectam as regras de layout diretamente à construção mecânica. Uma versão é considerada robusta quando a faixa de dobramento é claramente definida, a estrutura de camadas é aprovada, o cobre e as transições são protegidos, a impedância é consistente e o pacote de fabricação é claro. Realizar essas dez verificações antes da cotação reduz as revisões e acelera o processo de fabricação consistente.
Para que a UMEC analise um projeto, Envie o pacote de lançamento contendo os arquivos de layout.A análise de componentes, incluindo empilhamento, materiais, mapa de curvatura, requisitos de impedância, aplicação e quantidade, permite à equipe verificar a compatibilidade com o processo de fabricação e solucionar problemas antes de iniciar a produção.
Perguntas frequentes
Qual é a verificação DFM mais importante para estruturas rígidas e flexíveis?
Confirme primeiro o caso de uso flexível e a configuração final da pilha de cabos. Essas entradas controlam o raio de curvatura, a tensão do cobre, a geometria da impedância e diversas restrições de layout subsequentes.
Será que alguma vez se deve colocar vias em uma área de curvatura flexível?
Evite furos metalizados e vias em zonas de curvatura ativa sempre que possível. Caso a colocação seja inevitável, o fabricante deve revisar a construção local, o reforço, o anel anular e o movimento esperado antes da liberação.
Existe uma única regra de raio de curvatura válida para todas as placas de circuito impresso rígidas-flexíveis?
Não. O raio aceitável depende da espessura final da flexão, da quantidade de camadas, da construção em cobre, dos materiais, da direção da dobra e se a dobra é estática ou dinâmica.
Quais arquivos devem acompanhar os arquivos Gerber finais?
Inclua a configuração de camadas aprovada, o desenho de fabricação, os dados de furação, a lista de conexões, os detalhes de dobras e reforços, a definição da camada de cobertura, os requisitos de impedância, as dimensões controladas, as notas do painel e as restrições de montagem.