Rilasciare un layout rigido-flessibile solo quando la progettazione elettrica e il modello di piegatura meccanica corrispondono al processo del produttore. Prima di creare i dati di produzione, verificare il caso d'uso flessibile, la stratificazione, la geometria della piegatura, le proprietà del rame, i dettagli di transizione, l'approccio all'impedenza e la documentazione di rilascio. I seguenti dieci controlli mirano a risolvere i problemi tipici che possono portare a riprogettazioni dopo la quotazione o comportare rischi per l'affidabilità durante la fabbricazione e l'assemblaggio.
Considerate queste linee guida per la progettazione di PCB rigido-flessibili come un punto di controllo durante la fase di progettazione, piuttosto che come una revisione finale del file Gerber. La modifica dello spessore del flex o del rivestimento influisce sul raggio di curvatura; lo spostamento di un via modifica la sollecitazione e il percorso dei conduttori; e la modifica dello stackup può invalidare i calcoli di impedenza. Gestite queste interdipendenze congiuntamente e ottenete una conferma scritta del DFM (Design for Manufacturing) prima di finalizzare il layout.
Perché la DFM rigido-flessibile deve iniziare prima del rilascio
La tecnologia rigido-flessibile combina aree rigide con interconnessioni flessibili in un'unica struttura laminata. Questo assemblaggio elimina la necessità di connettori, integrando al contempo considerazioni relative alle sollecitazioni meccaniche nella progettazione elettrica. IPC-2223 Funge da standard di sezione per i circuiti stampati flessibili. Sebbene fornisca una base di riferimento, la geometria effettivamente producibile dipende dalle scelte del produttore in termini di materiali, limiti di registro, metodi di foratura e processo di laminazione.
I 10 controlli DFM in sintesi
I dieci controlli seguenti corrispondono alle sezioni successive. Considerate la tabella come un punto di controllo di revisione: la terza colonna distingue tra i progetti effettivamente pronti per il rilascio e quelli che sembrano semplicemente completi. Un produttore che utilizza i dati di processo può completarla rapidamente, mentre uno che si affida al linguaggio commerciale potrebbe lasciarla vuota.
| # | Controllo | Cosa verificare | Prove da richiedere |
| 1 | Classificazione delle curve | Statico (flessibile durante l'installazione) o dinamico (flessibile ripetutamente) | Disegno meccanico annotato con zone di flessione e cicli di servizio. |
| 2 | Blocco dell'impilamento e del materiale | Anima rigida, laminato flessibile, tipo e peso del rame, strato adesivo, rivestimento | Disegno di stratificazione approvato con indicazione dei materiali e degli spessori. |
| 3 | Raggio di curvatura | Calcolato sulla sezione flessibile finita, non sul dielettrico nudo | Foglio di calcolo del raggio di curvatura con ripartizione dello spessore |
| 4 | Percorso del conduttore attraverso la curva | Tracce perpendicolari alla linea di piega, senza angoli acuti | Vista schematica delle zone flessibili con la linea di piegatura annotata |
| 5 | Equilibrio del rame e riduzione dello stress | Densità di rame bilanciata lungo le zone di flessione e transizione. | Mappa della densità del rame o sezione trasversale di transizione |
| 6 | Divieti nelle zone di curva | Nessun foro passante, foro metallizzato, piazzola, punto di test o bordo di rinforzo. | Disegno di esclusione sovrapposto alle zone flessibili |
| 7 | Transizione da rigido a flessibile e rivestimento | Confini precisi della sezione rigida, apertura flessibile, rivestimento, rinforzo | Disegno di dettaglio della transizione con quote |
| 8 | Impedenza e percorso di ritorno | Conduttore di riferimento definito per ogni rete a impedenza controllata | Tabella di accumulo dell'impedenza con rapporto di verifica |
| 9 | Verifica della capacità del processo | Larghezza della traccia, dimensione finale del foro, anello anulare, spazio libero del via | Rapporto DFM rispetto alla scheda di capacità del fabbricante |
| 10 | Disegno di fabbricazione e documentazione di rilascio | Stackup, dati di foratura, netlist, dettagli di piegatura e irrigidimento | Elenco completo dei pacchetti di rilascio con controllo delle revisioni |
Controlli 1-3: Definire la configurazione meccanica prima del routing
Completare la struttura flessibile prima di procedere al routing dettagliato, poiché fattori quali il numero di strati, il peso del rame, lo spessore del dielettrico, il sistema adesivo e i rinforzi influenzano il comportamento alla flessione e la distribuzione delle sollecitazioni. Documentare tutte le ipotesi sul disegno di fabbricazione in modo che il team meccanico, il progettista del PCB e il produttore facciano riferimento allo stesso modello.
Classifica ogni curva come statica o dinamica
Etichettare ciascuna zona flessibile come flessibile per l'installazione, flessibile occasionalmente o flessibile ripetutamente durante l'esercizio. Specificare la direzione di piegatura, l'angolo, la frequenza, la sequenza di installazione e lo spazio disponibile. Un progetto adatto a una singola piegatura di assemblaggio potrebbe non resistere a movimenti continui. Se l'involucro richiede una torsione, una piega composta o un arresto rigido, illustrarli nel pacchetto meccanico anziché affidarsi al contorno del circuito stampato.
Congela lo stack e il sistema dei materiali
Verificare le specifiche del fabbricante per l'anima rigida, il laminato flessibile, il tipo e il peso del rame, il materiale di incollaggio o a basso flusso, il rivestimento, i rinforzi, la schermatura e la finitura superficiale. UMEC fornisce produzione rigido-flessibile con FCCL senza adesivo, molteplici sistemi di copertura, opzioni di impedenza controllata e foratura sia meccanica che laser. Verificare sempre le specifiche di progetto in vigore, poiché la spaziatura e la geometria dei fori fattibili dipendono dalla costruzione complessiva, non solo dai limiti principali.
Verificare il raggio di curvatura rispetto allo spessore flessibile finale
Calcolare il raggio di curvatura in base alla sezione flessibile finita, inclusi rame, rivestimento, adesivo, schermatura e qualsiasi rinforzo locale, non solo il dielettrico nudo. Valutare il comportamento dell'asse neutro e utilizzare un raggio maggiore per sezioni più spesse, multistrato o flesse dinamicamente. Non applicare un moltiplicatore universale. Consultare invece le linee guida del produttore per il numero di strati specifici, i materiali, la direzione di curvatura e la durata di servizio, e verificare che l'involucro mantenga tale raggio.
I moltiplicatori del raggio di curvatura standard IPC-2223 forniscono una solida base di riferimento. Misurare il raggio dalla superficie interna della curvatura e riportarlo come multiplo dello spessore totale della sezione flessibile, inclusi poliimmide, rame, adesivo e rivestimento.
| Costruzione a sezione flessibile | Statico, flessibile da installare (Uso A) | Dinamico, flessibile a vita (Uso B) |
| Strato singolo di rame | Spessore flessibile 6 volte superiore | Spessore flessibile 100 volte superiore |
| Due strati di rame | Spessore flessibile 12 volte superiore | Spessore flessibile 150 volte superiore |
| Tre o più strati | Spessore flessibile 24x | Spessore flessibile pari o superiore a 200 volte; sconsigliato senza progettazione specifica |
Applicare due linee guida pratiche per garantire una corretta progettazione dei cavi flessibili: in primo luogo, aumentare il raggio di curvatura minimo del 20-30% prima del rilascio per compensare le variazioni del materiale, l'orientamento dei grani di rame e la manipolazione durante l'assemblaggio, fattori non inclusi nel calcolo di base. Ad esempio, un cavo flessibile a due strati con uno spessore finale di 0,2 mm dovrebbe avere un raggio di circa 3 mm per le curve statiche e di almeno 30 mm per le curve dinamiche. La duttilità del rame limita queste curve; per le zone dinamiche è necessaria una lamina ricotto laminata, mentre la lamina elettrodepositata è adatta solo per applicazioni di flessione per l'installazione. Inoltre, la norma IPC-2223 offre un calcolo basato sulla deformazione per circuiti a singolo lato, che collega il raggio minimo alle tolleranze di deformazione del rame: 10% per la flessione per l'installazione e 0,3% per la flessione dinamica. La tolleranza di deformazione molto bassa spiega perché i raggi dinamici siano molto maggiori di quelli statici.
Controlli 4-7: Proteggere il rame nella curva e nella transizione
Conduttori di percorso per sollecitazioni ripetute
Instradare i conduttori perpendicolarmente alla linea di curvatura e utilizzare curve morbide anziché angoli acuti. Evitare bruschi cambiamenti di larghezza nella zona di curvatura. Se i conduttori attraversano più strati flessibili, sfalsarli per ridurre al minimo le sollecitazioni cumulative. Garantire la coerenza geometrica per le coppie differenziali e tenere conto della lunghezza aggiuntiva dovuta all'instradamento curvo. Per la schermatura o la corrente di ritorno, selezionare uno schema approvato dal produttore che mantenga la flessibilità, anziché optare per un piano pieno predefinito.
Revisione dell'equilibrio del rame e del sollievo dallo stress
Valutare la densità del rame su entrambi i lati della flessione e in corrispondenza delle transizioni. Squilibri locali potrebbero influire sulla rigidità e causare arricciamenti. Incorporare elementi arrotondati in rame, come gocce o raccordi, laddove appropriato, e rinforzare le aree di terminazione in corrispondenza delle giunzioni vulnerabili tra traccia e pad. Assicurarsi che gli elementi di ancoraggio non creino nuovi punti di stress. La revisione DFM dovrebbe valutare la forma effettiva del rame dopo l'incisione, non solo il progetto CAD.
Tenere vie, fori, piazzole e componenti fuori dalle zone di curvatura
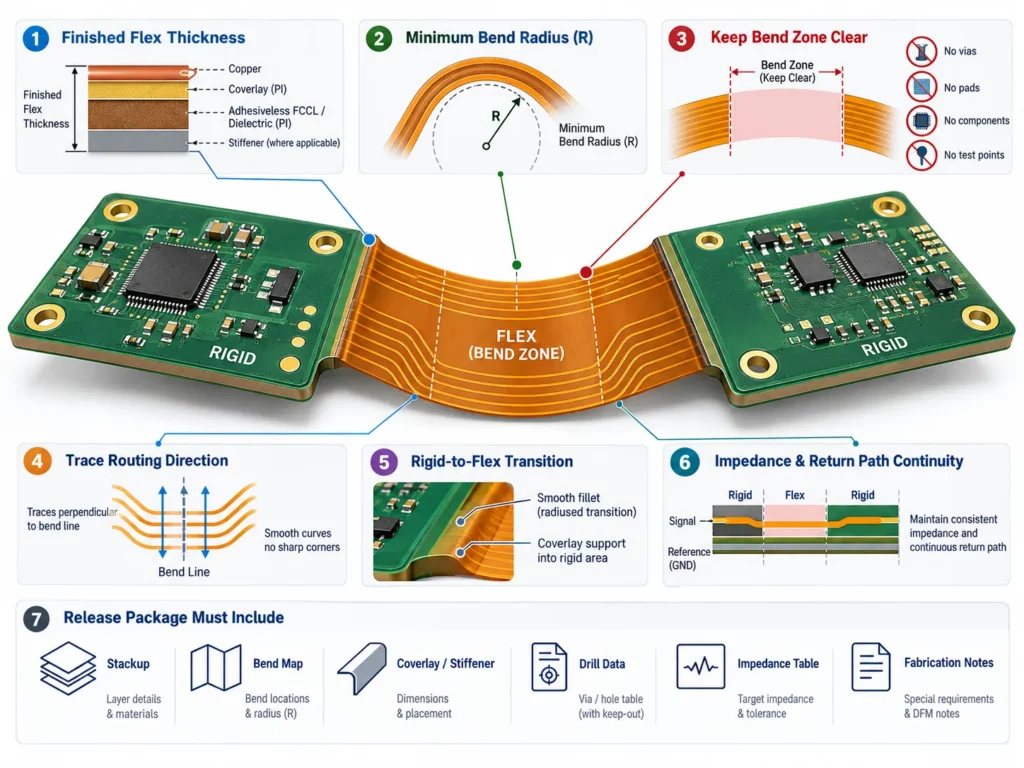
Specificare chiaramente le aree di esclusione per fori metallizzati, vie, piazzole dei componenti, punti di test e bordi dei rinforzi all'interno delle zone di flessione attive. Inoltre, verificare lo spazio libero nella transizione rigido-flessibile per tenere conto delle rapide variazioni di rigidità. I componenti posizionati troppo vicino a una curva possono sollecitare eccessivamente le saldature durante l'assemblaggio. Se non è possibile riposizionare una piazzola o una via, chiedere al produttore di rivedere il rinforzo locale, la costruzione del foro, l'anello anulare e il percorso di deformazione prima del rilascio.
Le prassi di esclusione del settore definiscono distanze di sicurezza specifiche per queste esclusioni. I fori passanti metallizzati e i fori passanti metallizzati devono trovarsi ad almeno 0,5 mm (20 mil) di distanza da qualsiasi zona di flessione attiva e ad almeno 1,25 mm dalla transizione rigido-flessibile per i progetti di Classe 2, aumentando a 1,5 mm per la Classe 3. La flessione non deve iniziare a una distanza inferiore a dieci volte lo spessore flessibile dal bordo di transizione, consentendo agli strati flessibili di allungarsi e comprimersi senza incurvarsi. I rinforzi devono terminare ad almeno 0,5 mm di distanza da qualsiasi elemento flessibile.
Nella zona di curvatura, osservare le linee guida specifiche per la geometria delle tracce. Preferire archi ad angoli retti acuti, mantenendo un raggio interno di almeno 0,25 mm e, idealmente, di 0,75 mm quando la densità di instradamento lo consente. Disassare i conduttori sugli strati opposti di almeno una larghezza di traccia per evitare l'effetto "trave a I" rigido, che può concentrare le sollecitazioni sui bordi. Se è necessario un piano in una zona di flessione, utilizzare un motivo tratteggiato anziché rame pieno per preservare la flessibilità.
Descrivi in dettaglio la transizione da rigido a flessibile e il rivestimento.
Specificare con precisione i limiti della sezione rigida, dell'apertura flessibile, del rivestimento, del rinforzo e del margine di estrusione dell'adesivo. Evitare tacche, angoli interni o modifiche del profilo che potrebbero concentrare le sollecitazioni nelle transizioni. Utilizzare raggi di curvatura uniformi e dispositivi di scarico della tensione approvati dai produttori. Assicurarsi che le aperture del rivestimento espongano i pad senza indebolire il supporto del conduttore e verificare che la transizione non entri in contatto con i bordi taglienti dell'involucro durante l'assemblaggio.
Controlli 8-10: Rilascio dei dati elettrici e di produzione completi
Dimostrare l'impedenza e la continuità del percorso di ritorno
Per le reti a impedenza controllata, definire il piano di riferimento o il conduttore che supporta il segnale in ciascun segmento rigido e flessibile. Rivedere la geometria quando cambiano lo spessore del dielettrico, lo spessore del rame o la struttura di riferimento. Verificare la continuità della corrente di ritorno attraverso le transizioni ed evitare di instradare segnali sensibili attraverso le discontinuità del piano di riferimento. Fornire al fabbricante una tabella di impedenza che specifichi i valori target, le tolleranze, i riferimenti degli strati, i requisiti dei campioni e la revisione approvata della stratificazione.
Verifica ogni caratteristica rispetto al processo selezionato
Valutare la larghezza e la spaziatura delle tracce considerando il peso del rame, la dimensione finale del foro, l'anello anulare, la distanza tra via e rame, la geometria della fessura, la registrazione del rivestimento, la tolleranza del contorno e il metodo di instradamento. Definire regole separate per le aree rigide e flessibili all'interno del set di vincoli CAD. Una caratteristica potrebbe soddisfare le linee guida generali online ma non essere adatta al materiale specifico o alla sequenza di laminazione. Registrare eventuali eccezioni e rivedere le regole CAD per evitare che questi problemi si ripetano nelle versioni future.
Completare i disegni di fabbricazione e la documentazione di rilascio.
Fornire un pacchetto completo che includa più della semplice grafica in rame. Dovrebbe comprendere la stratificazione approvata, le indicazioni sui materiali, gli spessori rigidi e flessibili, la mappa di piegatura, i dettagli del rivestimento e dei rinforzi, la tabella di impedenza, le dimensioni controllate, i file di foratura, la netlist, il contorno, i requisiti del pannello, la finitura, i requisiti di prova e un file readme per eventuali caratteristiche insolite. Servizio di progettazione e layout di circuiti stampati (PCB) Offre controlli Gerber automatizzati e panelizzazione come parte del supporto DFM. Assicurati che il produttore esamini l'intero pacchetto, non solo i layer Gerber.
Errori comuni nella progettazione per la producibilità di strutture rigido-flessibili e come i controlli li prevengono.
La maggior parte dei guasti in campo di strutture rigido-flessibili deriva da progetti non validati rispetto a costruzioni flessibili. Ciascuna modalità di guasto descritta di seguito è coperta da una verifica corrispondente menzionata in precedenza.
Fessurazioni da fatica del rame nelle zone di flessione ripetuta
Il rame che attraversa una linea di curvatura ad angolo, o che presenta un angolo acuto in prossimità della curva, concentra la sollecitazione in un unico punto. Sottoposto a flessioni ripetute, si indurisce e si fessura. I controlli 1, 3 e 4 riguardano la classificazione, il raggio e l'angolo di instradamento.
Delaminazione del rivestimento in corrispondenza dell'apertura flessibile
Il rivestimento e la terminazione adesiva all'interno di una zona di curvatura, o la mancata considerazione delle dimensioni dell'apertura flessibile, possono delaminarsi a causa dei cicli termici e della flessione. Il controllo 7 impone il confine preciso del rivestimento sul disegno di transizione.
Fratturazione a la transizione da rigido a flessibile
Su un circuito stampato rigido-flessibile, la zona di transizione è soggetta alle sollecitazioni più elevate. Le sollecitazioni tendono a concentrarsi al confine tra il materiale rigido e quello flessibile, soprattutto in caso di brusche variazioni di densità del rame o se il bordo di un rinforzo si trova in una zona sottoposta a carico. I controlli 5 e 7 analizzano entrambi questi aspetti congiuntamente.
Discontinuità di impedenza attraverso il flessibile
Una rete a impedenza controllata che passa da una sezione rigida a una flessibile modifica l'ambiente dielettrico due volte. Senza un riferimento definito attraverso la porzione flessibile, l'impedenza si sposta e il percorso di ritorno si interrompe. Il controllo 8 richiede un riferimento per ogni rete di questo tipo.
Rottura della via e dell'anello anulare in prossimità delle zone di curvatura
I fori e i fori passanti placcati sono elementi rigidi. Se situati all'interno o in prossimità di una zona di curvatura, il cilindro di placcatura può subire sollecitazioni e incrinarsi. Il controllo 6 impone l'esclusione di elementi, mentre il controllo 9 verifica che l'anello anulare e il gioco del foro soddisfino i limiti effettivi del processo.
Il confronto tra queste cinque modalità di guasto e i dieci controlli è il metodo più efficace per individuare i problemi in anticipo, prima della produzione. UMEC integra questa analisi nella sua valutazione di fattibilità produttiva.
Revisione dei fornitori prima del rilascio del layout
La riunione DFM finale dovrebbe includere le parti interessate dei team elettrici, meccanici, di layout, di fabbricazione e di assemblaggio. Utilizzare la checklist per assegnare la responsabilità per ogni rischio e verificare una revisione del disegno approvata. produzione avanzata di PCB La guida sottolinea i parametri critici del progetto, come il raggio di curvatura, la progettazione dei rinforzi, la stratificazione, la copertura, il posizionamento dei via e le sollecitazioni di assemblaggio. È preferibile affrontare questi argomenti come decisioni di rilascio piuttosto che come semplici linee guida generali.
Per una revisione più efficiente, si prega di inviare, se disponibili, i dati di progettazione nativi, insieme ai file di produzione esportati, al modello meccanico, alle condizioni di applicazione, alla quantità di prototipi, al volume di produzione previsto e alla sequenza di piegatura di assemblaggio pianificata. Chiedere al fornitore di specificare eventuali ipotesi, sostituzioni suggerite e funzionalità che richiedono una procedura di eccezione.
Design rigido-flessibile Decisioni che influenzano Costo e tempi di consegna
Due schede con lo stesso numero di strati possono avere costi significativamente diversi. Nei progetti rigido-flessibili, la spesa è maggiormente influenzata dal numero di fasi del processo piuttosto che dalle dimensioni della scheda.
Numero di zone di piegatura: l'aggiunta di ulteriori zone aumenta il numero di passaggi necessari per la sovrapposizione del rivestimento, il rinforzo e la laminazione. Il consolidamento delle piegature può ridurre questi passaggi del processo senza compromettere le prestazioni elettriche.
Classificazione dinamica della flessione: le zone soggette a flessione ripetuta richiedono più materiale e ispezioni, poiché l'obiettivo di durata della flessione limita il peso del rame e la scelta del rivestimento. Per gestire costi e rischi, limitare le zone dinamiche solo alle reti critiche.
La stratificazione e la complessità del materiale, inclusi il numero di strati rigidi e flessibili e la scelta tra adesivo standard e a basso flusso, influenzano la sequenza di laminazione. Definire la stratificazione prima della fresatura, come previsto dal Check 2, aiuta a evitare rilavorazioni.
Le combinazioni di rivestimento, irrigidimento e finitura interagiscono tra loro. Scegliendo solo la finitura necessaria per l'assemblaggio, è possibile evitare fasi di processo aggiuntive che aumentano i costi senza migliorare la resa.
| Fattore di costo | Perché aumenta i costi | Come controllarlo |
| Numero di zone di curvatura | Ogni zona aggiunge strati di copertura, rinforzi e fasi di laminazione | Consolidare le curve laddove la progettazione meccanica lo consente |
| classificazione flessibile dinamica | Le zone di flessione ripetute aumentano i requisiti relativi ai materiali e all'ispezione. | Limitare le zone dinamiche alle reti che ne hanno effettivamente bisogno. |
| complessità dello stackup | I pesi di rame misti estendono la sequenza di laminazione | Congela lo stackup prima del routing, come richiesto dal Check 2 |
| Strato di copertura, irrigiditore, finitura | Le combinazioni specializzate aggiungono fasi di processo e gestione | Specificare solo la finitura effettivamente necessaria all'assemblaggio |
| Requisiti di ispezione | I test di impedenza e di durata flessibile aumentano i tempi di ispezione. | Definisci i criteri di accettazione prima di richiedere un preventivo. |
La formulazione di un preventivo per un progetto rigido-flessibile senza prima considerare questi fattori può portare a stime che richiedono successive revisioni. UMEC valuta ciascun fattore durante il processo di preventivazione.
Conclusione
Linee guida efficaci per la progettazione di PCB rigido-flessibili collegano direttamente le regole di layout alla costruzione meccanica. Un progetto è affidabile quando la resistenza alla flessione è chiaramente classificata, la stratificazione è approvata, il rame e le transizioni sono protetti, l'impedenza è costante e il package di fabbricazione è chiaro. Eseguire questi dieci controlli prima di formulare un preventivo riduce le riprogettazioni e accelera il percorso verso una produzione coerente.
Per far sì che UMEC esamini un progetto, inviare il pacchetto di rilascio contenente i file di layoutStackup, materiali, mappa di curvatura, requisiti di impedenza, applicazione e quantità per la valutazione della producibilità. Ciò consente al team di verificare la compatibilità con il processo di produzione e di affrontare eventuali problemi prima di iniziare la fabbricazione.
FAQ
Qual è il controllo DFM più importante per i sistemi rigido-flessibili?
Innanzitutto, confermate il caso d'uso flessibile e la configurazione finale dei componenti. Questi parametri controllano il raggio di curvatura, la deformazione del rame, la geometria dell'impedenza e diversi vincoli di layout a valle.
È opportuno posizionare i fori passanti (vias) in corrispondenza di una curva flessibile?
Evitare, ove possibile, l'inserimento di fori passanti e fori metallizzati nelle zone di flessione attive. Qualora il loro posizionamento sia inevitabile, il fabbricante dovrà esaminare la struttura locale, i rinforzi, l'anello anulare e il movimento previsto prima del rilascio.
Esiste una regola per il raggio di curvatura valida per tutti i circuiti stampati rigido-flessibili?
No. Il raggio accettabile dipende dallo spessore finale del cavo flessibile, dal numero di strati, dalla struttura in rame, dai materiali, dalla direzione della curvatura e dal fatto che la curvatura sia statica o dinamica.
Quali file devono accompagnare i file Gerber finali?
Includere la stratigrafia approvata, il disegno di fabbricazione, i dati di foratura, la netlist, i dettagli di piegatura e irrigidimento, la definizione del rivestimento, i requisiti di impedenza, le dimensioni controllate, le note sui pannelli e i vincoli di assemblaggio.