Ne publiez un schéma rigide-flexible que si la conception électrique et le modèle de pliage mécanique correspondent au processus de fabrication. Avant de créer les données de fabrication, vérifiez le cas d'utilisation de la partie flexible, l'empilement des composants, la géométrie du pliage, les propriétés du cuivre, les détails de transition, l'approche d'impédance et la documentation de publication. Les dix vérifications suivantes ciblent les problèmes courants susceptibles d'entraîner des modifications de conception après le devis ou de présenter des risques pour la fiabilité tout au long de la fabrication et de l'assemblage.
Considérez ces recommandations de conception de circuits imprimés rigides-flexibles comme un point de contrôle pendant la conception plutôt que comme une vérification finale des fichiers Gerber. Modifier l'épaisseur de la couche flexible ou le revêtement a une incidence sur le rayon de courbure ; le déplacement d'un via modifie les contraintes et le routage ; et la modification de l'empilement peut invalider les calculs d'impédance. Traitez ces interdépendances de manière globale et obtenez une confirmation écrite de la conception pour la fabrication (DFM) avant de finaliser le routage.
Pourquoi la conception pour la fabrication de structures rigides-flexibles doit commencer avant la mise sur le marché
La technologie rigide-flexible associe des zones rigides à des interconnexions flexibles au sein d'une structure laminée. Cet assemblage élimine le besoin de connecteurs, tout en intégrant les contraintes mécaniques dans la conception électrique. IPC-2223 Ce document sert de norme pour les circuits imprimés flexibles. Bien qu'il fournisse une base, la géométrie réalisable dépend des matériaux choisis par le fabricant, des limites d'alignement, des méthodes de perçage et du procédé de stratification.
Aperçu des 10 contrôles DFM
Les dix points de contrôle ci-dessous correspondent aux sections suivantes. Ce tableau sert de point de contrôle : la troisième colonne permet de distinguer les conceptions réellement prêtes pour la commercialisation de celles qui semblent seulement abouties. Un fabricant utilisant des données de processus peut la remplir rapidement, tandis qu’un fabricant se fiant uniquement au discours commercial risque de la laisser vide.
| # | Vérifier | Que vérifier | Preuves à demander |
| 1 | Classification des coudes | Statique (flexibilité à l'installation) ou dynamique (flexion répétée) | Dessin mécanique annoté avec zones de pliage et cycles de service |
| 2 | Accumulation et gel des matériaux | Âme rigide, stratifié flexible, type et épaisseur de cuivre, couche de liaison, couche de recouvrement | Plan d'empilement approuvé avec indication des matériaux et de leurs épaisseurs |
| 3 | Rayon de courbure | Calculé à partir de la section flexible finie, et non du diélectrique nu. | Feuille de calcul du rayon de courbure avec détail des épaisseurs |
| 4 | Cheminement du conducteur à travers le coude | Tracés perpendiculaires à la ligne de pliage, sans angles vifs | Vue d'ensemble des zones de flexion avec la ligne de pliage annotée |
| 5 | Équilibre du cuivre et soulagement du stress | Densité de cuivre équilibrée entre les zones de flexion et de transition | Carte de densité du cuivre ou coupe transversale de transition |
| 6 | Zones interdites dans les virages | Absence de vias, de trous métallisés, de pastilles, de points de test et de bords de renfort. | Zone interdite superposée aux zones flexibles |
| 7 | Transition rigide-flexible et couche de recouvrement | Limites exactes de la section rigide, de l'ouverture flexible, du revêtement, du raidisseur | Dessin de détail de transition avec dimensions |
| 8 | Impédance et chemin de retour | Conducteur de référence défini pour chaque réseau à impédance contrôlée | Tableau d'empilement des impédances avec rapport de vérification |
| 9 | vérification de la capacité du processus | Largeur de la piste, diamètre du trou fini, anneau annulaire, jeu du via | Rapport DFM par rapport à la fiche de capacité du fabricant |
| 10 | Dossier de plans de fabrication et de mise en production | Empilage, données de perçage, netlist, détails de pliage et de raidisseur | Liste complète des packages de distribution avec contrôle de version |
Contrôles 1 à 3 : Définir la structure mécanique avant le routage
Finalisez la structure flexible avant le routage détaillé, car des facteurs tels que le nombre de couches, la masse de cuivre, l'épaisseur du diélectrique, le système adhésif et les raidisseurs influent sur le comportement en flexion et la répartition des contraintes. Documentez toutes les hypothèses sur le plan de fabrication afin que l'équipe mécanique, le concepteur de circuits imprimés et le fabricant se réfèrent au même modèle.
Classer chaque coude comme statique ou dynamique
Indiquez si chaque zone de flexion est soumise à une flexion lors de l'installation, à une flexion occasionnelle ou à des flexions répétées en service. Précisez la direction, l'angle et la fréquence de flexion, la séquence d'installation et l'espace disponible. Une conception adaptée à un pli d'assemblage unique peut ne pas résister à un mouvement continu. Si le boîtier nécessite une torsion, un pli composé ou un arrêt brutal, représentez-les dans le schéma mécanique plutôt que de vous fier au contour de la carte.
Geler le système d'empilement et de matériaux
Vérifiez les spécifications du fabricant concernant l'âme rigide, le stratifié flexible, le type et le poids du cuivre, le matériau de collage ou à faible fluidité, le revêtement, les raidisseurs, le blindage et la finition de surface. UMEC fournit fabrication rigide-flexible Avec des systèmes FCCL sans adhésif, de multiples systèmes de recouvrement, des options d'impédance contrôlée et un perçage mécanique ou laser, il est essentiel de toujours vérifier les spécifications du projet en cours, car l'espacement et la géométrie des trous dépendent de la conception globale et pas seulement des contraintes principales.
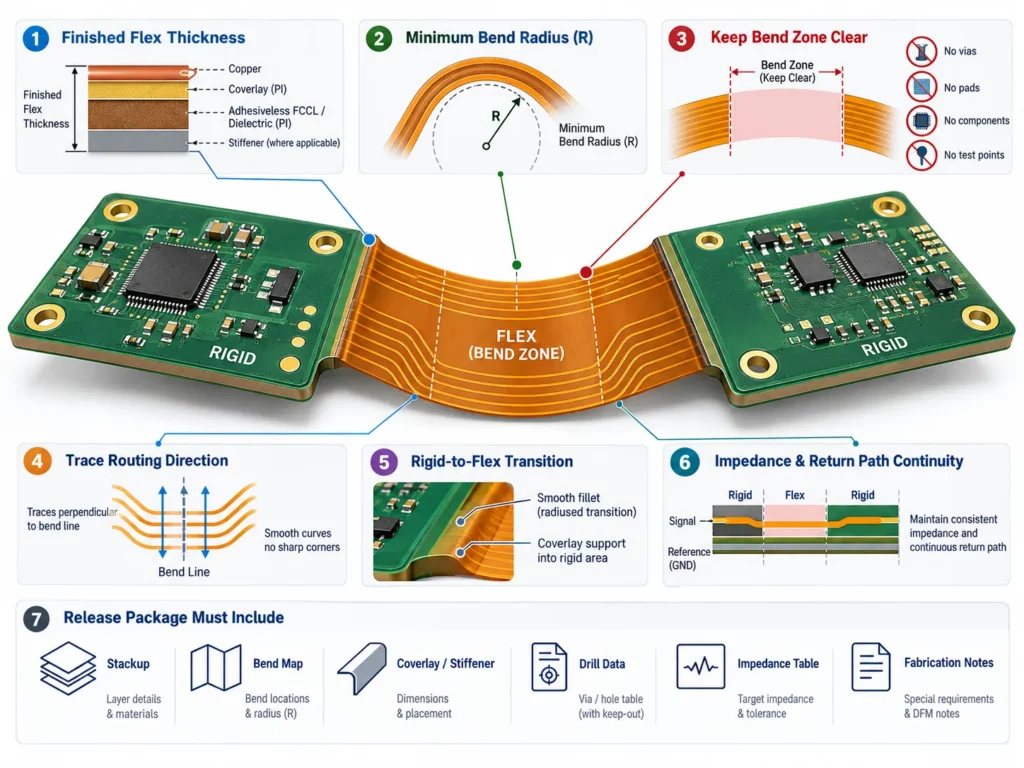
Vérifier le rayon de courbure par rapport à l'épaisseur de flexion finie.
Calculez le rayon de courbure en fonction de la section flexible finie, incluant le cuivre, le revêtement, l'adhésif, le blindage et tout renfort local, et non pas uniquement le diélectrique nu. Évaluez le comportement autour de l'axe neutre et utilisez un rayon plus grand pour les sections plus épaisses, multicouches ou soumises à des flexions dynamiques. N'appliquez pas de coefficient multiplicateur universel. Consultez plutôt les recommandations du fabricant concernant le nombre de couches, les matériaux, le sens de courbure et la durée de vie, et vérifiez que le boîtier conserve ce rayon.
Les coefficients multiplicateurs de rayon de courbure de la norme IPC-2223 constituent une base fiable. Mesurez le rayon à partir de la surface intérieure du pli et exprimez-le en multiple de l'épaisseur totale de la section flexible, incluant le polyimide, le cuivre, l'adhésif et le revêtement.
| construction de section flexible | Statique, flexible pour l'installation (Utiliser A) | Dynamique, flexible à vie (Utilisation B) |
| couche de cuivre unique | 6 fois l'épaisseur flexible | 100 fois l'épaisseur flexible |
| Deux couches de cuivre | 12 fois l'épaisseur flexible | 150 fois l'épaisseur flexible |
| Trois couches ou plus | 24 fois l'épaisseur flexible | Épaisseur de flexion 200 fois supérieure ou plus ; non recommandé sans conception spéciale |
Appliquez deux recommandations pratiques pour garantir une conception optimale des câbles flexibles : premièrement, augmentez le rayon de courbure minimal de 20 à 30 % avant la mise en production afin de compenser les variations de matériau, l’orientation du grain de cuivre et les contraintes de manipulation lors de l’assemblage – des facteurs non pris en compte dans le calcul de base. Par exemple, un câble flexible bicouche d’une épaisseur finale de 0,2 mm doit présenter un rayon d’environ 3 mm pour les courbures statiques et d’au moins 30 mm pour les courbures dynamiques. La ductilité du cuivre limite ces courbures ; l’utilisation de feuilles recuites laminées est requise pour les zones dynamiques, tandis que les feuilles électrodéposées conviennent uniquement aux applications flexibles à installer. Par ailleurs, la norme IPC-2223 propose un calcul basé sur la déformation pour les circuits simple face, liant le rayon minimal aux tolérances de déformation du cuivre : 10 % pour les applications flexibles à installer et 0,3 % pour les flexions dynamiques. Cette très faible tolérance de déformation explique pourquoi les rayons dynamiques sont bien supérieurs aux rayons statiques.
Contrôles 4 à 7 : Protéger le cuivre au niveau du coude et de la transition
Conducteurs de route pour contraintes répétées
Tracez les pistes perpendiculairement à la ligne de courbure et privilégiez les courbes douces aux angles vifs. Évitez les variations brusques de largeur dans la zone de courbure. Si les conducteurs traversent plusieurs couches flexibles, décalez-les afin de minimiser les contraintes d'empilement. Assurez la cohérence géométrique des paires différentielles et tenez compte de la longueur supplémentaire due au routage courbe. Pour le blindage ou le courant de retour, choisissez un motif approuvé par le fabricant qui conserve la flexibilité, plutôt qu'un plan rigide.
Revue de l'équilibre du cuivre et de la gestion du stress
Évaluer la densité du cuivre de part et d'autre de la bande flexible et au niveau des transitions. Des déséquilibres locaux peuvent affecter la rigidité et provoquer un enroulement. Intégrer des formes arrondies en cuivre, telles que des courbes en forme de goutte ou des congés, lorsque cela est approprié, et renforcer les zones de terminaison aux jonctions piste-pastille vulnérables. S'assurer que les éléments d'ancrage ne créent pas de nouveaux points de contrainte. L'analyse de fabricabilité (DFM) doit évaluer la forme réelle du cuivre après gravure, et non uniquement la conception CAO.
Éloignez les vias, les trous, les pastilles et les composants des zones de pliage.
Spécifiez clairement les zones d'exclusion pour les trous métallisés, les vias, les pastilles de composants, les points de test et les bords des raidisseurs dans les zones de flexion actives. Vérifiez également le dégagement à la transition rigide-flexible pour compenser les variations rapides de rigidité. Les composants trop proches d'une courbure peuvent engendrer des contraintes sur les joints de soudure lors de l'assemblage. S'il est impossible de déplacer une pastille ou un via, demandez au fabricant de vérifier le renforcement local, la conception du trou, l'anneau annulaire et le chemin de contrainte avant la mise en production.
Les règles d'exclusion de l'industrie définissent des dégagements spécifiques pour ces exclusions. Les vias et les trous métallisés doivent être situés à au moins 0,5 mm (20 mils) de toute zone de courbure active et à au moins 1,25 mm de la transition rigide-flexible pour les conceptions de classe 2, cette distance passant à 1,5 mm pour la classe 3. Le pli ne doit pas débuter à moins de dix fois l'épaisseur de la couche flexible du bord de transition, afin de permettre aux couches flexibles de s'allonger et de se comprimer sans flambage. Les raidisseurs doivent se terminer à au moins 0,5 mm de tout élément flexible.
Dans la zone de courbure, respectez scrupuleusement les consignes géométriques des pistes. Privilégiez les arcs aux angles droits, en conservant un rayon intérieur d'au moins 0,25 mm, et idéalement de 0,75 mm lorsque la densité de routage le permet. Décalez les conducteurs des couches opposées d'au moins une largeur de piste afin d'éviter l'effet de « poutre en I » rigide, susceptible de concentrer les contraintes sur les bords. Si un plan de joint est nécessaire dans une zone de flexion, utilisez un motif hachuré plutôt que du cuivre plein pour préserver la flexibilité.
Détaillez la transition rigide-flexible et la couche de recouvrement.
Spécifiez précisément les limites de la section rigide, de l'ouverture flexible, du revêtement, du raidisseur et de la marge de débordement de l'adhésif. Évitez les encoches, les angles rentrants et les modifications de contour susceptibles de concentrer les contraintes aux transitions. Utilisez des rayons de courbure doux et des dispositifs de décharge de contrainte approuvés par les fabricants. Assurez-vous que les ouvertures du revêtement exposent les plots sans fragiliser le support du conducteur et vérifiez que la transition ne doit pas entrer en contact avec les arêtes vives du boîtier lors de l'assemblage.
Contrôles 8 à 10 : Publication des données électriques et de fabrication complètes
Démontrer l'impédance et la continuité du chemin de retour
Pour les réseaux à impédance contrôlée, définissez le plan de référence ou le conducteur supportant le signal dans chaque segment rigide et flexible. Revoyez la géométrie lorsque l'épaisseur du diélectrique, l'épaisseur du cuivre ou la structure de référence changent. Vérifiez la continuité du courant de retour aux transitions et évitez de faire passer des signaux sensibles à travers les discontinuités du plan de référence. Fournissez au fabricant un tableau d'impédance précisant les valeurs cibles, les tolérances, les références de couche, les exigences relatives aux échantillons et la révision d'empilement approuvée.
Vérifiez chaque fonctionnalité par rapport au processus sélectionné
Évaluez la largeur et l'espacement des pistes en tenant compte du poids du cuivre, du diamètre du trou fini, de l'anneau annulaire, du dégagement entre le via et le cuivre, de la géométrie de la fente, du repérage du revêtement, de la tolérance de contour et de la méthode de routage. Définissez des règles distinctes pour les zones rigides et flexibles au sein du jeu de contraintes CAO. Une fonction peut respecter les directives générales en ligne, mais ne pas convenir au matériau ou à la séquence de stratification spécifiques. Consignez toute exception et modifiez les règles CAO afin d'éviter que ces problèmes ne se reproduisent dans les versions ultérieures.
Complétez le dossier de dessin de fabrication et de libération.
Fournissez un dossier complet qui inclut bien plus que le simple schéma du circuit imprimé en cuivre. Il doit comprendre l'empilage approuvé, les spécifications des matériaux, les épaisseurs des couches rigides et flexibles, le plan de pliage, les détails des couches de recouvrement et des raidisseurs, le tableau d'impédance, les dimensions contrôlées, les fichiers de perçage, la netlist, le schéma d'encombrement, les exigences relatives aux panneaux, la finition, les exigences de test et un fichier Lisez-moi pour toute caractéristique particulière. service de conception et d'agencement de circuits imprimés Ce service propose des vérifications Gerber automatisées et une panélisation dans le cadre de son assistance DFM. Assurez-vous que le fabricant examine l'ensemble du package, et pas seulement les couches Gerber.
Défaillances courantes des conceptions rigides-flexibles et comment les contrôles les préviennent
La plupart des défaillances sur le terrain, qu'il s'agisse de structures rigides ou flexibles, proviennent de conceptions qui n'ont pas été validées pour une construction flexible. Chaque mode de défaillance détaillé ci-dessous est couvert par un contrôle correspondant mentionné précédemment.
Fissuration par fatigue du cuivre dans les zones de flexion répétée
Le cuivre traversant une ligne de pliage en angle, ou présentant un angle vif près du pli, concentre les contraintes en un point. Sous l'effet de flexions répétées, il s'écrouit et se fissure. Les contrôles 1, 3 et 4 concernent la classification, le rayon et l'angle de routage.
Délamination du revêtement au niveau de l'ouverture flexible
Le revêtement de protection et la terminaison adhésive à l'intérieur d'une zone de pliage, ou le non-respect des dimensions d'ouverture flexible, peuvent entraîner un décollement sous l'effet des cycles thermiques et du pliage. La vérification 7 impose la délimitation précise du revêtement de protection sur le dessin de transition.
Fracturation à la transition rigide-flexible
Sur une carte rigide-flexible, la zone de transition est soumise aux contraintes les plus élevées. Ces contraintes ont tendance à se concentrer à la limite entre les matériaux rigides, notamment en cas de variation brutale de la densité du cuivre ou si le bord d'un raidisseur se trouve dans une zone de charge. Les contrôles 5 et 7 analysent ces deux aspects conjointement.
discontinuité d'impédance à travers le flexible
Un réseau à impédance contrôlée passant d'une section rigide à une section flexible subit deux changements d'environnement diélectrique. Sans référence définie sur la partie flexible, l'impédance se décale et le chemin de retour est interrompu. Le contrôle 8 exige une référence pour chaque réseau de ce type.
Défaillance des vias et de l'anneau annulaire à proximité des zones de courbure
Les trous et vias métallisés sont des éléments rigides. Lorsqu'ils sont situés dans ou près d'une zone de courbure, le tambour de métallisation peut subir des contraintes et se fissurer. Le contrôle 6 impose des zones d'exclusion, tandis que le contrôle 9 vérifie que l'anneau annulaire et le jeu des trous respectent les limites de procédé réelles.
La comparaison de ces cinq modes de défaillance avec les dix points de contrôle constitue la méthode la plus efficace pour détecter les problèmes au plus tôt, avant la production. UMEC intègre cette analyse dans son évaluation de la fabricabilité.
Examen du fournisseur avant la publication de la mise en page
La réunion finale de conception pour la fabrication (DFM) doit inclure les parties prenantes des équipes d'électricité, de mécanique, d'implantation, de fabrication et d'assemblage. Utilisez la liste de contrôle pour attribuer la responsabilité de chaque risque et vérifier la révision approuvée du dessin. (UMEC) fabrication avancée de circuits imprimés Ce guide met l'accent sur les paramètres critiques du projet, tels que le rayon de courbure, la conception des raidisseurs, l'empilement, le revêtement, le positionnement des vias et les contraintes d'assemblage. Il est préférable d'aborder ces sujets dans le cadre des décisions de mise en production plutôt que sous forme de simples recommandations générales.
Pour une évaluation plus rapide, veuillez soumettre les données de conception natives lorsqu'elles sont disponibles, ainsi que les fichiers de fabrication exportés, le modèle mécanique, les conditions d'application, la quantité de prototypes, le volume de production prévu et la séquence de pliage d'assemblage prévue. Demandez au fournisseur de préciser toute hypothèse, toute substitution suggérée et toute fonctionnalité nécessitant une procédure d'exception.
Conception rigide-flexible Les décisions qui affectent Coût et délai de livraison
Deux cartes comportant le même nombre de couches peuvent avoir des coûts très différents. Dans les conceptions rigides-flexibles, le coût est davantage influencé par le nombre d'étapes de fabrication que par la taille de la carte.
Nombre de zones de pliage : L’ajout de zones supplémentaires augmente le nombre d’étapes de pose du revêtement, du raidisseur et de la lamination. Le regroupement des pliages permet de réduire ces étapes sans incidence sur les performances électriques.
Classification des zones de flexion dynamique : les zones soumises à des flexions répétées nécessitent davantage de matériaux et d’inspections, car la durée de vie en flexion cible limite le poids du cuivre et le choix du revêtement. Pour maîtriser les coûts et les risques, il est recommandé de limiter les zones dynamiques aux seuls réseaux critiques.
La complexité de l'empilement et des matériaux (notamment le nombre de couches rigides et flexibles, ainsi que le choix entre un collage standard et un collage à faible fluidité) influence la séquence de stratification. La finalisation de l'empilement avant le routage, comme l'exige la vérification n° 2, permet d'éviter les retouches.
Les combinaisons de revêtement, de raidisseur et de finition interagissent. En choisissant uniquement la finition nécessaire à l'assemblage, vous évitez des étapes de traitement supplémentaires qui augmentent les coûts sans améliorer le rendement.
| facteur de coût | Pourquoi cela augmente les coûts | Comment le contrôler |
| Nombre de zones de virage | Chaque zone ajoute des étapes de couverture, de raidisseur et de lamination | Consolider les coudes là où la conception mécanique le permet |
| Classification dynamique flexible | Les zones de flexion répétées augmentent les exigences en matière de matériaux et d'inspection | Limitez les zones dynamiques aux réseaux qui en ont réellement besoin. |
| Complexité de l'empilement | Des poids de cuivre mixtes prolongent la séquence de lamination | Figez la pile avant le routage, car la vérification 2 l'exige |
| Couverture, raidisseur, finition | Des combinaisons spécialisées ajoutent des étapes de traitement et de manutention. | Spécifiez uniquement la finition dont l'assemblage a réellement besoin. |
| exigences d'inspection | Les tests d'impédance et de durée de vie en flexion allongent le temps d'inspection. | Définissez les critères d'acceptation avant de demander un devis |
Établir un devis pour un projet de structure rigide-flexible sans tenir compte au préalable de ces facteurs peut conduire à des estimations nécessitant une révision ultérieure. UMEC évalue chaque facteur lors du processus de devis.
Conclusion
Des directives efficaces pour la conception de circuits imprimés rigides-flexibles établissent un lien direct entre les règles d'implantation et la construction mécanique. Une version est robuste lorsque la résistance à la flexion est clairement définie, l'empilement approuvé, le cuivre et les transitions protégés, l'impédance constante et le processus de fabrication bien défini. Effectuer ces dix vérifications avant d'établir un devis réduit les modifications de conception et accélère la mise en place d'une production homogène.
Pour que l'UMEC examine un projet, soumettre le package de publication contenant les fichiers de mise en pageL’équipe évalue la faisabilité de la fabrication en prenant en compte la structure, les matériaux, le diagramme de courbure, les exigences d’impédance, l’application et la quantité. Cela lui permet de vérifier la compatibilité avec le processus de fabrication et de résoudre les problèmes avant de lancer la production.
FAQ
Quel est le contrôle DFM rigide-flexible le plus important ?
Vérifiez d'abord le cas d'utilisation flexible et l'empilement final. Ces paramètres déterminent le rayon de courbure, la contrainte du cuivre, la géométrie de l'impédance et plusieurs contraintes d'agencement en aval.
Faut-il placer des vias dans une zone de flexion ?
Évitez autant que possible les vias et les trous métallisés dans les zones de flexion actives. Si leur placement est inévitable, le fabricant doit vérifier la structure locale, le renforcement, l'anneau annulaire et les mouvements prévus avant la mise en service.
Existe-t-il une règle de rayon de courbure unique valable pour tous les circuits imprimés rigides-flexibles ?
Non. Le rayon acceptable dépend de l'épaisseur finale du câble flexible, du nombre de couches, de la construction en cuivre, des matériaux, du sens de courbure et du caractère statique ou dynamique de la courbure.
Quels fichiers doivent accompagner les fichiers Gerber finaux ?
Inclure le schéma d'empilage approuvé, le dessin de fabrication, les données de perçage, la netlist, les détails de pliage et de raidissement, la définition du revêtement de couverture, les exigences d'impédance, les dimensions contrôlées, les notes sur le panneau et les contraintes d'assemblage.