Libere un diseño rígido-flexible solo cuando el diseño eléctrico y el modelo de flexión mecánica coincidan con el proceso del fabricante. Antes de generar los datos de fabricación, verifique el caso de uso flexible, la configuración de capas, la geometría de flexión, las propiedades del cobre, los detalles de transición, el enfoque de impedancia y la documentación de liberación. Las siguientes diez comprobaciones abordan problemas típicos que pueden provocar rediseños después de la cotización o plantear riesgos de fiabilidad durante la fabricación y el ensamblaje.
Considere estas directrices de diseño de PCB rígido-flexibles como un punto de control durante el diseño, en lugar de una revisión final de los archivos Gerber. Ajustar el grosor del material flexible o la capa de recubrimiento afecta el radio de curvatura; reubicar una vía modifica la tensión y el enrutamiento; y cambiar la configuración de capas puede invalidar los cálculos de impedancia. Aborde estas interdependencias de forma conjunta y obtenga una confirmación DFM por escrito antes de finalizar el diseño.
Por qué el DFM rígido-flexible debe comenzar antes del lanzamiento.
La tecnología rígido-flexible combina zonas rígidas con interconexiones flexibles en una estructura laminada. Este ensamblaje elimina la necesidad de conectores, pero también incorpora consideraciones sobre la tensión mecánica en el diseño eléctrico. IPC-2223 Esta sección sirve como estándar para placas de circuitos impresos flexibles. Si bien proporciona una base, la geometría que se puede producir realmente depende de la elección de materiales del fabricante, los límites de registro, los métodos de perforación y el proceso de laminación.
Las 10 comprobaciones DFM de un vistazo
Las diez comprobaciones que aparecen a continuación corresponden a las siguientes secciones. Considere la tabla como un punto de control de revisión: la tercera columna distingue entre los diseños que están realmente listos para su lanzamiento y aquellos que simplemente parecen estar completos. Un fabricante que utilice datos de proceso puede completarla rápidamente, mientras que uno que se base en el lenguaje de ventas podría dejarla en blanco.
| # | Controlar | Qué verificar | Evidencia a solicitar |
| 1 | Clasificación de curvas | Estático (flexible para instalar) o dinámico (flexible repetido) | Dibujo mecánico anotado con zonas de flexión y ciclos de servicio. |
| 2 | Apilamiento y congelación de materiales | Núcleo rígido, laminado flexible, tipo y peso de cobre, capa de unión, capa de recubrimiento | Plano de apilamiento aprobado con especificaciones de materiales y espesores. |
| 3 | Radio de curvatura | Calculado a partir de la sección flexible terminada, no del dieléctrico desnudo. | Hoja de cálculo del radio de curvatura con desglose del espesor |
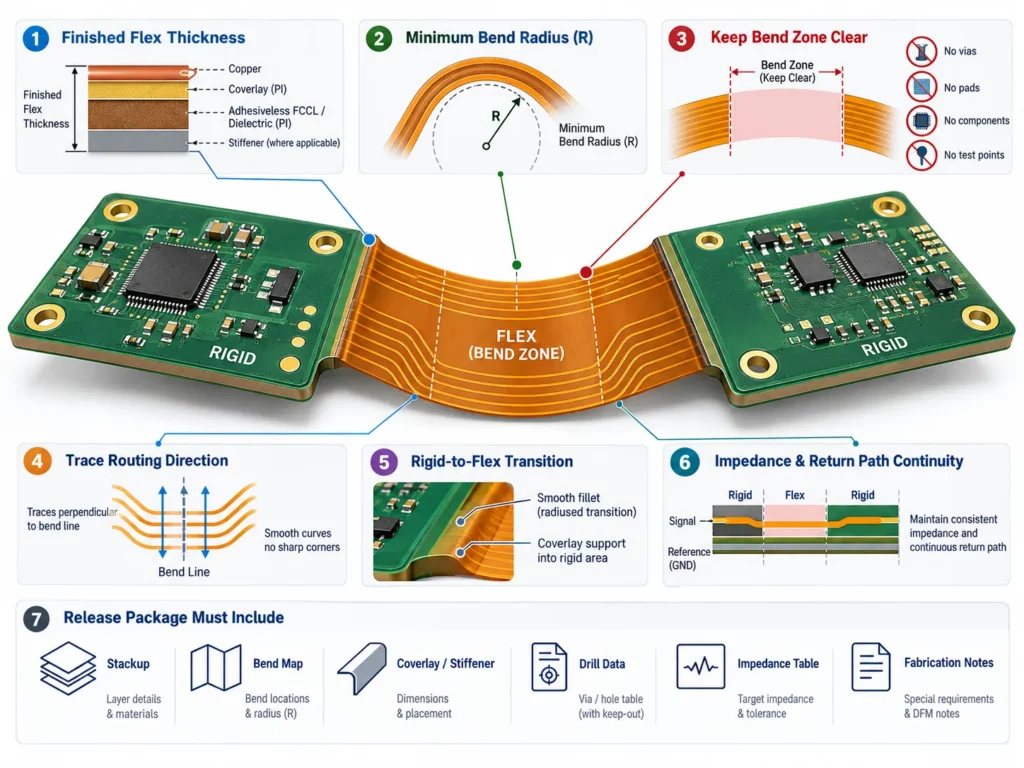
| 4 | Enrutamiento del conductor a través de la curva | Trazos perpendiculares a la línea de curvatura, sin esquinas afiladas. | Vista de la disposición de las zonas flexibles con la línea de curvatura anotada. |
| 5 | Equilibrio del cobre y alivio del estrés | Densidad de cobre equilibrada entre la flexibilidad y la transición. | Mapa de densidad de cobre o sección transversal de transición |
| 6 | Zonas de exclusión en curvas | Sin vías, orificios metalizados, almohadillas, puntos de prueba ni bordes de refuerzo. | Dibujo de exclusión superpuesto en las zonas flexibles |
| 7 | Transición de rígido a flexible y capa de recubrimiento | Límites exactos de la sección rígida, abertura flexible, capa de recubrimiento, rigidizador | Dibujo de detalle de transición con dimensiones |
| 8 | Impedancia y trayectoria de retorno | Conductor de referencia definido para cada red de impedancia controlada. | Tabla de apilamiento de impedancias con informe de verificación |
| 9 | Verificación de capacidad del proceso | Ancho de traza, tamaño final del orificio, anillo anular, holgura de la vía | Informe DFM contra la hoja de capacidad del fabricante |
| 10 | Paquete de planos de fabricación y documentación de liberación | Apilamiento, datos de perforación, lista de conexiones, detalles de doblado y refuerzo | Lista completa de paquetes de lanzamiento con control de revisiones |
Comprobaciones 1-3: Definir la configuración mecánica antes del enrutamiento.
Complete la construcción flexible antes del enrutamiento detallado, ya que factores como el número de capas, el peso del cobre, el espesor del dieléctrico, el sistema adhesivo y los refuerzos afectan el comportamiento de flexión y la distribución de la tensión. Documente todas las suposiciones en el plano de fabricación para que el equipo mecánico, el diseñador de PCB y el fabricante consulten el mismo modelo.
Clasifique cada curva como estática o dinámica.
Etiquete cada zona de flexión como flexible para instalación, flexionada ocasionalmente o flexionada repetidamente durante el servicio. Especifique la dirección, el ángulo, la frecuencia, la secuencia de instalación y el espacio disponible para la flexión. Un diseño adecuado para un solo pliegue de ensamblaje podría no soportar el movimiento continuo. Si la carcasa requiere torsión, flexión compuesta o tope rígido, ilústrelos en el paquete mecánico en lugar de basarse en el esquema de la placa.
Congelar el sistema de apilamiento y materiales.
Verifique las especificaciones del fabricante para el núcleo rígido, el laminado flexible, el tipo y peso del cobre, la capa de unión o el material de bajo flujo, la capa de recubrimiento, los refuerzos, el blindaje y el acabado superficial. UMEC proporciona fabricación rígido-flexible Con FCCL sin adhesivo, múltiples sistemas de recubrimiento, opciones de impedancia controlada y perforación mecánica y láser. Siempre verifique las especificaciones del proyecto, ya que el espaciado y la geometría de los orificios dependen de la construcción general, no solo de los límites principales.
Verifique el radio de curvatura con respecto al espesor final de la flexión.
Calcule el radio de curvatura en función de la sección flexible terminada, incluyendo el cobre, la capa de recubrimiento, el adhesivo, el blindaje y cualquier refuerzo local, no solo el dieléctrico desnudo. Evalúe el comportamiento del eje neutro y utilice un radio mayor para secciones más gruesas, multicapa o que se flexionen dinámicamente. No aplique un multiplicador universal. En su lugar, consulte las directrices del fabricante para conocer el número específico de capas, los materiales, la dirección de curvatura y la vida útil, y confirme que la carcasa mantiene dicho radio.
Los multiplicadores de radio de curvatura estándar IPC-2223 proporcionan una base sólida. Mida el radio desde la superficie interior de la curva y regístrelo como un múltiplo del espesor total de la sección flexible, incluyendo poliimida, cobre, adhesivo y recubrimiento.
| Construcción de secciones flexibles | Estático, flexible para instalar (Usar A) | Dinámico, flexible de por vida (Uso B) |
| Capa única de cobre | 6 veces el grosor flexible | 100 veces el grosor flexible |
| Dos capas de cobre | 12x grosor flexible | 150x espesor flexible |
| Tres o más capas | 24x grosor flexible | Espesor de flexión 200x o superior; no se recomienda sin ingeniería especial. |
Aplique dos pautas prácticas para garantizar un diseño flexible adecuado: primero, aumente el radio de curvatura mínimo entre un 20 % y un 30 % antes de la liberación para compensar la variación del material, la orientación del grano de cobre y la manipulación durante el ensamblaje, factores no incluidos en el cálculo base. Por ejemplo, un cable flexible de dos capas con un espesor final de 0,2 mm debería tener un radio aproximado de 3 mm para curvaturas estáticas y al menos 30 mm para curvaturas dinámicas. La ductilidad del cobre limita estas curvaturas; se requiere una lámina recocida laminada para las zonas dinámicas, mientras que la lámina electrodepositada solo es adecuada para aplicaciones de instalación flexible. Además, la norma IPC-2223 ofrece un cálculo basado en la deformación para circuitos de una sola cara, que vincula el radio mínimo con los márgenes de deformación del cobre: 10 % para instalación flexible y 0,3 % para flexión dinámica. El margen de deformación muy bajo explica por qué los radios dinámicos son mucho mayores que los estáticos.
Comprobaciones 4-7: Proteja el cobre en la curva y la transición.
Enrutamiento de conductores para esfuerzos repetidos
Traza las pistas perpendicularmente a la línea de curvatura y utiliza curvas suaves en lugar de esquinas pronunciadas. Evita cambios bruscos de ancho en la zona de curvatura. Si los conductores cruzan varias capas flexibles, escalona su trazado para minimizar la tensión acumulada. Garantiza la coherencia geométrica de los pares diferenciales y ten en cuenta la longitud adicional derivada del trazado curvo. Para el apantallamiento o la corriente de retorno, selecciona un patrón aprobado por el fabricante que conserve la flexibilidad, en lugar de optar por un plano sólido.
Revisión del equilibrio del cobre y el alivio del estrés
Evalúe la densidad del cobre en ambos lados del cable flexible y en las transiciones. Los desequilibrios locales pueden afectar la rigidez y provocar curvatura. Incorpore elementos de cobre redondeados, como gotas o filetes, donde sea apropiado, y refuerce las áreas de terminación en las uniones vulnerables entre la pista y la almohadilla. Asegúrese de que los elementos de anclaje no creen nuevos puntos de tensión. La revisión DFM debe evaluar la forma real del cobre después del grabado, no solo el diseño CAD.
Mantenga las vías, los orificios, las almohadillas y los componentes fuera de las zonas de flexión.
Especifique zonas de exclusión claras para orificios metalizados, vías, almohadillas de componentes, puntos de prueba y bordes de refuerzo dentro de las zonas de flexión activas. Además, verifique la holgura en la transición rígido-flexible para tener en cuenta los cambios rápidos de rigidez. Los componentes colocados demasiado cerca de una curva pueden dañar las uniones de soldadura durante el ensamblaje. Si no es posible reubicar una almohadilla o vía, solicite al fabricante que revise el refuerzo local, la construcción del orificio, el anillo anular y la trayectoria de tensión antes de su liberación.
Las prácticas de exclusión de la industria definen distancias específicas para estas exclusiones. Las vías y los orificios pasantes metalizados deben estar al menos a 0,5 mm (20 mil) de cualquier zona de curvatura activa y al menos a 1,25 mm de la transición de rígido a flexible para diseños de Clase 2, aumentando a 1,5 mm para Clase 3. La curvatura debe comenzar a una distancia no menor a diez veces el espesor de la capa flexible del borde de transición, lo que permite que las capas flexibles se alarguen y se compriman sin pandearse. Los rigidizadores deben terminar al menos a 0,5 mm de cualquier elemento flexible.
En la zona de curvatura, siga las pautas específicas para la geometría de las pistas. Opte por arcos en lugar de ángulos rectos agudos, manteniendo un radio interior de al menos 0,25 mm, e idealmente de 0,75 mm cuando la densidad de enrutamiento lo permita. Desplace los conductores en capas opuestas al menos el ancho de una pista para evitar el efecto de rigidez tipo "viga en I", que puede concentrar la tensión en los bordes. Si es necesario un plano en una zona de flexión, utilice un patrón rayado en lugar de cobre sólido para preservar la flexibilidad.
Detalle la transición de rígido a flexible y la capa de recubrimiento.
Especifique los límites precisos para la sección rígida, la abertura flexible, la capa de recubrimiento, el refuerzo y el margen de exceso de adhesivo. Evite muescas, esquinas interiores o modificaciones de contorno que puedan concentrar la tensión en las transiciones. Utilice radios suaves y elementos de alivio de tensión aprobados por los fabricantes. Asegúrese de que las aberturas de la capa de recubrimiento dejen al descubierto las almohadillas sin debilitar el soporte del conductor y confirme que la transición no entre en contacto con los bordes afilados de la carcasa durante el montaje.
Comprobaciones 8-10: Liberar datos eléctricos y de fabricación completos.
Demostrar la continuidad de la impedancia y la trayectoria de retorno.
Para redes de impedancia controlada, defina el plano de referencia o el conductor que soporta la señal en cada segmento rígido y flexible. Revise la geometría cuando cambie el espesor del dieléctrico, el espesor del cobre o la estructura de referencia. Verifique la continuidad de la corriente de retorno a través de las transiciones y evite que las señales sensibles atraviesen discontinuidades en el plano de referencia. Proporcione al fabricante una tabla de impedancia que especifique los valores objetivo, las tolerancias, las referencias de capa, los requisitos de las muestras y la revisión de la configuración de capas aprobada.
Verifique cada característica con respecto al proceso seleccionado.
Evalúe el ancho y el espaciado de las pistas considerando el peso del cobre, el tamaño del orificio terminado, el anillo anular, la distancia entre la vía y el cobre, la geometría de la ranura, el registro de la capa de recubrimiento, la tolerancia del contorno y el método de enrutamiento. Separe las reglas para las áreas rígidas y flexibles dentro del conjunto de restricciones CAD. Una característica puede cumplir con las directrices generales en línea, pero no ser adecuada para el material o la secuencia de laminación específicos. Registre cualquier excepción y revise las reglas CAD para evitar que estos problemas se repitan en versiones futuras.
Complete el paquete de planos de fabricación y liberación.
Proporcione un paquete integral que incluya más que solo el diseño de cobre. Debe abarcar la configuración de capas aprobada, las especificaciones de materiales, los espesores rígidos y flexibles, el mapa de curvatura, los detalles de la capa de recubrimiento y los refuerzos, la tabla de impedancia, las dimensiones controladas, los archivos de perforación, la lista de conexiones, el esquema, los requisitos del panel, el acabado, los requisitos de prueba y un archivo Léame para cualquier característica inusual. Servicio de diseño y maquetación de PCB Ofrece comprobaciones Gerber automatizadas y panelización como parte del soporte DFM. Asegúrese de que el fabricante revise el paquete completo, no solo las capas Gerber.
Fallos comunes en el diseño para la fabricación de estructuras rígidas y flexibles y cómo las comprobaciones los previenen.
La mayoría de las fallas en estructuras rígidas-flexibles se originan en diseños que no han sido validados frente a construcciones flexibles. Cada modo de falla que se detalla a continuación está cubierto por la verificación correspondiente mencionada anteriormente.
Agrietamiento por fatiga del cobre en zonas de flexión repetida
El cobre que cruza una línea de curvatura en ángulo, o que presenta una esquina afilada cerca de la curva, concentra la tensión en un punto. Bajo flexión repetida, se endurece por deformación y se agrieta. Las comprobaciones 1, 3 y 4 indican la clasificación, el radio y el ángulo de enrutamiento.
Delaminación de la capa de recubrimiento en la abertura flexible
La capa de recubrimiento y la terminación adhesiva dentro de una zona de flexión, o el descuido de las dimensiones de la abertura flexible, pueden provocar delaminación bajo ciclos térmicos y flexión. La comprobación 7 exige el límite preciso de la capa de recubrimiento en el plano de transición.
Fractura en la transición de rígido a flexible
En una placa rígido-flexible, la zona de transición experimenta la mayor tensión. Esta tiende a concentrarse en el límite del material rígido, especialmente si se produce un cambio brusco en la densidad del cobre o si el borde de un refuerzo se encuentra en una zona cargada. Las comprobaciones 5 y 7 analizan ambos aspectos conjuntamente.
Discontinuidad de impedancia a través del flex
Una red de impedancia controlada que pasa de una sección rígida a una flexible cambia su entorno dieléctrico dos veces. Sin una referencia definida a través de la sección flexible, la impedancia se desplaza y la ruta de retorno se interrumpe. La comprobación 8 requiere una referencia para cada red de este tipo.
Vía y falla del anillo anular cerca de las zonas de curvatura
Los orificios y vías metalizados son elementos rígidos. Cuando se ubican dentro o cerca de una zona de curvatura, el tambor de metalización puede soportar la tensión y agrietarse. La comprobación 6 exige zonas de exclusión, mientras que la comprobación 9 confirma que el anillo anular y la holgura de los orificios cumplen con los límites reales del proceso.
Comparar estos cinco modos de fallo con las diez comprobaciones es la forma más eficaz de detectar problemas precozmente, antes de la producción. UMEC incorpora esta revisión en su evaluación de la capacidad de fabricación.
Revisión del proveedor antes de la publicación del diseño.
La reunión final de DFM debe incluir a las partes interesadas de los equipos eléctricos, mecánicos, de diseño, de fabricación y de ensamblaje. Utilice la lista de verificación para asignar la responsabilidad de cada riesgo y verificar una revisión de planos aprobada. Fabricación avanzada de PCB La guía destaca parámetros críticos del proyecto, como el radio de curvatura, el diseño de los rigidizadores, la configuración de capas, el recubrimiento, la ubicación de las vías y la tensión de ensamblaje. Es preferible abordar estos temas como decisiones de lanzamiento, en lugar de como simples directrices generales.
Para una revisión más eficiente, envíe los datos de diseño originales cuando estén disponibles, junto con los archivos de fabricación exportados, el modelo mecánico, las condiciones de aplicación, la cantidad de prototipos, el volumen de producción previsto y la secuencia de plegado de ensamblaje planificada. Solicite al proveedor que especifique cualquier suposición, sustitución sugerida y capacidad que requiera un proceso de excepción.
Diseño rígido-flexible Decisiones que afectan Costo y plazo de entrega
Dos placas con el mismo número de capas pueden tener costes significativamente diferentes. En los diseños rígido-flexibles, el coste depende más del número de pasos del proceso que del tamaño de la placa.
Número de zonas de curvatura: Añadir más zonas incrementa los pasos para la capa de recubrimiento, el refuerzo y la laminación. Consolidar las curvaturas puede reducir estos pasos sin afectar el rendimiento eléctrico.
Clasificación de flexión dinámica: Las zonas de flexión repetida requieren más material e inspección, ya que el límite de vida útil de la flexión restringe el peso del cobre y la elección del recubrimiento. Para controlar los costos y los riesgos, restrinja las zonas dinámicas únicamente a las redes críticas.
La configuración de capas y la complejidad del material —incluido el número de capas rígidas, capas flexibles y la elección entre laminado de unión estándar y de baja fluidez— influyen en la secuencia de laminación. Definir la configuración de capas antes del fresado, como exige la Verificación 2, ayuda a evitar retrabajos.
Las combinaciones de recubrimiento, refuerzo y acabado interactúan entre sí. Al elegir solo el acabado necesario para el ensamblaje, se evitan pasos de proceso adicionales que aumentan los costos sin mejorar el rendimiento.
| Factor de costo | Por qué aumenta el costo | Cómo controlarlo |
| Número de zonas de curvatura | Cada zona añade pasos de recubrimiento, refuerzo y laminación. | Consolidar las curvas donde el diseño mecánico lo permita |
| Clasificación de flexibilidad dinámica | Las zonas de flexión repetida aumentan los requisitos de material e inspección. | Restringir las zonas dinámicas a las redes que realmente las necesiten. |
| Complejidad de la pila | Los pesos mixtos de cobre extienden la secuencia de laminación. | Congele la pila antes del enrutamiento, ya que la comprobación 2 lo requiere. |
| Capa de recubrimiento, refuerzo, acabado | Las combinaciones especializadas añaden pasos de proceso y manipulación. | Especifique únicamente el acabado que realmente necesita el conjunto. |
| Requisitos de inspección | Las pruebas de impedancia y de vida útil flexible aumentan el tiempo de inspección. | Defina los criterios de aceptación antes de solicitar un presupuesto. |
Cotizar un proyecto de estructura rígida-flexible sin considerar previamente estos factores puede dar lugar a presupuestos que requieran revisiones posteriores. UMEC evalúa cada factor durante el proceso de cotización.
Conclusión
Las directrices eficaces para el diseño de PCB rígido-flexibles vinculan directamente las reglas de diseño con la construcción mecánica. Un producto es robusto cuando la resistencia a la flexión está claramente clasificada, la configuración de capas está aprobada, el cobre y las transiciones están protegidos, la impedancia es consistente y el encapsulado de fabricación es claro. Realizar estas diez comprobaciones antes de cotizar reduce los rediseños y acelera el proceso de fabricación.
Para que UMEC revise un proyecto, Envíe el paquete de lanzamiento que contiene los archivos de diseño.Se analizan la estructura de capas, los materiales, el mapa de curvatura, los requisitos de impedancia, la aplicación y la cantidad para evaluar la viabilidad de fabricación. Esto permite al equipo verificar la compatibilidad con el proceso de fabricación y abordar cualquier problema antes de comenzar la producción.
Preguntas frecuentes
¿Cuál es la comprobación DFM más importante para estructuras rígido-flexibles?
Primero, confirme el caso de uso flexible y la configuración final de la pila de componentes. Estos parámetros controlan el radio de curvatura, la tensión del cobre, la geometría de la impedancia y varias restricciones de diseño posteriores.
¿Deberían colocarse vías en una zona de flexión?
Evite, en la medida de lo posible, las vías y los orificios metalizados en las zonas de flexión activas. Si la colocación es inevitable, el fabricante deberá revisar la construcción local, el refuerzo, el anillo anular y el movimiento previsto antes de su liberación.
¿Existe una única regla de radio de curvatura válida para todas las placas de circuito impreso rígido-flexibles?
No. El radio aceptable depende del grosor final del cable flexible, el número de capas, la construcción del cobre, los materiales, la dirección de la curvatura y si la curvatura es estática o dinámica.
¿Qué archivos deben acompañar a los archivos Gerber finales?
Incluya la configuración de apilamiento aprobada, el plano de fabricación, los datos de perforación, la lista de conexiones, los detalles de doblado y refuerzo, la definición de la capa de recubrimiento, los requisitos de impedancia, las dimensiones controladas, las notas del panel y las restricciones de ensamblaje.