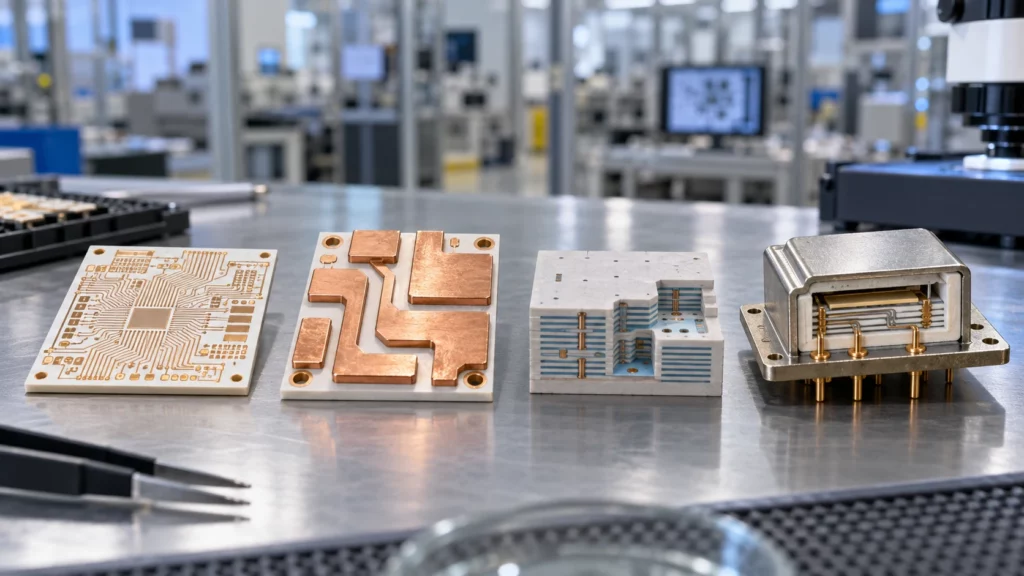
DPC, DBC, LTCC und HTCC sind keine austauschbaren Varianten derselben Keramik-Leiterplatte. Bei DPC und DBC wird Kupfer auf ein gebranntes Substrat aufgebracht. LTCC und HTCC verbinden Leiterbahnen, Durchkontaktierungen und Keramikschichten vor dem gemeinsamen Brennen. Verwenden Sie DPC für feine Oberflächenstrukturen, DBC für dicke Kupferschichten und Wärmeableitung, LTCC für kompakte Mehrlagenintegration und HTCC für sehr hohe Betriebstemperaturen oder anspruchsvolle hermetische Anwendungen.
Die endgültige Wahl hängt auch vom Substratmaterial, der Kupferdicke, der Schaltungsdichte, der Gehäusegeometrie, den Betriebsbedingungen und dem Volumen ab. Das Herstellungsverfahren muss auf die Funktionen abgestimmt sein, die die Keramik erfüllen muss.
Die erste Entscheidung betrifft die Oberflächenmetallisierung oder die Co-Firing-Konstruktion.
Zunächst sollte geklärt werden, ob die Schaltung auf einer fertigen Keramikplatte oder in einem integrierten Gehäuse mit vergrabenen Strukturen benötigt wird. DPC- und DBC-Verfahren sind Nachbrennverfahren, die Kupferschaltungen auf vorgebranntem Aluminiumoxid bzw. Aluminiumnitrid erzeugen. Sie eignen sich für viele Leistungs-, LED-, Laser- und HF-Baugruppen, bei denen Keramik für Isolation, Stabilität und einen kurzen Wärmepfad sorgt.
LTCC und HTCC basieren auf ungebrannten Keramikbändern. Strukturierte Schichten werden laminiert, anschließend werden Keramik und Metallisierung gemeinsam gebrannt. Dies ermöglicht vergrabene Leiterbahnführung, Hohlräume, Kanäle und kompakte dreidimensionale Gehäuse. Fraunhofer IKTS-Übersicht zu LTCC und HTCC Hervorzuheben sind die Integration mehrerer Schichten, die hermetische Abdichtung, die Hochfrequenzleistung und die Temperaturstabilität.
Wie sich die vier Keramik-Leiterplattenverfahren unterscheiden
Vergleichen Sie die Art der Metallisierung, die bevorzugte Leiterstruktur der jeweiligen Routen und die Frage, ob eine Mehrlagenintegration inhärent ist. Die Tabelle zeigt die übliche Auslegungspassung; die endgültigen Grenzwerte müssen vom Hersteller bestätigt werden.
| Verfahren | Wie der Stromkreis gebildet wird | Optimale Passform | Hauptabwägung |
| DPC | Zunächst wird eine dünne Metallkeimschicht strukturiert, anschließend wird Kupfer durch Abscheidung auf gebrannter Keramik aufgebaut. | Feine Leiterbahnen, kleine Pads, moderate Kupfermengen, Prototypen, HF- und optische Baugruppen | Weniger geeignet als DBC, wenn sehr dickes Kupfer die Hauptanforderung ist. |
| DBC | Kupferfolie wird bei erhöhter Temperatur direkt auf gebrannte Keramik aufgebracht und anschließend strukturiert. | Hochstrom, Leistungsmodule, starke Wärmeableitung, größere Kupferstrukturen | Dickes Kupfer erschwert feines Ätzen und dichtes Leiterbahnleiten. |
| LTCC | Gedruckte Leiterbahnen und Durchkontaktierungen werden in Keramikglasbänder laminiert und gemeinsam gebrannt. | Kompakte Multilayer, eingebettete passive Bauelemente, HF-Module, Sensoren, Hohlräume und Kanäle | Materialsystem und Schrumpfungskontrolle schränken die Abmessungen und die Leiterwahl ein. |
| HTCC | Feuerfeste Metallleiter und Keramikschichten werden laminiert und bei höheren Temperaturen gemeinsam gebrannt. | Hermetische Gehäuse, raue Umgebungen, Hochtemperaturelektronik und robuste Durchführungen | Höhere Brenntemperaturen begrenzen die Leitersysteme und können zusätzliche Nachbearbeitungsschritte nach dem Brennen erforderlich machen. |
DPC für feine Oberflächenstrukturen und kontrollierten Kupferaufbau
DPC ist eine hervorragende Ausgangsbasis für relativ feine Leiterbahnen, kleine Kontaktflächen oder präzise Oberflächengeometrien auf Aluminiumoxid oder Aluminiumnitrid. Durch das Aufbringen einer Keimschicht, die Bildgebung und die Galvanisierung lässt sich nach der Strukturierung Kupfer aufbauen. Das Verfahren eignet sich für Sensorträger, optoelektronische Module, HF-Schaltungen und kompakte Leistungshalbleiter, die keine dicke Kupferschicht wie bei DBC benötigen. Die fertige Kupferdicke muss angegeben werden, da die Beschichtung die Strombelastbarkeit und den erreichbaren Leiterbahnabstand beeinflusst.
DBC für dickes Kupfer und Wärmeverteilung
DBC verbindet vergleichsweise dickes Kupfer direkt mit Keramik. Es eignet sich für IGBT-, SiC-, GaN-, Wechselrichter-, Ladegerät- und Hochleistungs-LED-Strukturen, bei denen Wärmeableitung und Strombelastbarkeit wichtiger sind als die Leiterbahndichte. Achten Sie auf Kupferdicke, Isolationsabstand, Kupferverteilung, Randabstand und die Schnittstelle zum Kühlkörper. Wenn die Platine zudem sehr feine Leiterbahnen, dichte Pads oder vergrabene Leiterbahnen benötigt, kann dickes Kupfer zum limitierenden Faktor werden.
LTCC für die kompakte Mehrschichtintegration
LTCC eignet sich für Gehäuse mit integrierten Routing-Ebenen, Durchkontaktierungen, passiven Bauelementen, Hohlräumen oder Fluidik-Elementen. Die niedrigere Sintertemperatur unterstützt Leitersysteme, die in kompakten HF-Frontends, Sensoren und Mikrowellenmodulen eingesetzt werden. Entwickler müssen Bandschrumpfung, dielektrisches Verhalten, Durchkontaktierungsgeometrie und die Tatsache berücksichtigen, dass Keramik und Metall als ein System qualifiziert werden. Ein Materialwechsel kann eine umfassendere Neuqualifizierung erforderlich machen.
HTCC für Hochtemperatur- und hermetische Gehäuse
HTCC nutzt höhere Brenntemperaturen und hochschmelzende Metallisierungssysteme zur Herstellung eines dichten Mehrschichtkörpers. Es eignet sich für hermetische Gehäuse, Durchführungen, Sensoren und Elektronik, die hohen Temperaturen oder aggressiven Umgebungen ausgesetzt sind. Im Vergleich zu LTCC bietet es ein anderes Temperatur- und Materialfenster, jedoch mit eingeschränkten Leiter- und Integrationsmöglichkeiten. Der Mehrwert liegt darin, dass Keramikkörper, Innenleiter und abgedichtetes Gehäuse eine Einheit bilden.
Wo die einzelnen Verfahren in der Praxis Anwendung finden
Prozessbezeichnungen lassen sich leichter beurteilen, wenn sie mit Produkten verknüpft sind. Die vier Verfahren dominieren unterschiedliche Bereiche des Marktes für keramische Leiterplatten, und das Wissen, wo sich jedes Verfahren bereits bewährt hat, verkürzt die Auswahldiskussion erheblich.
DPC in der Praxis. Direktplattiertes Kupfer findet am häufigsten Anwendung in HF- und optischen Baugruppen, Sensorgehäusen, LED-Substraten und thermischen Testplatinen, wo feine Oberflächenstrukturen wichtiger sind als die Kupfermasse. Da die Werkzeuge vergleichsweise leicht sind, übernimmt DPC auch einen großen Anteil an Prototypen- und Kleinserienfertigung von Keramikbauteilen, einschließlich Designverifizierungs-Aufbauten, die vor der Festlegung einer dickeren Kupferleiterbahn durchgeführt werden.
DBC in der Praxis. Gebondetes Kupfer dominiert die Leistungselektronik: Traktionswechselrichter für Elektrofahrzeuge, On-Board-Ladegeräte, String-Wechselrichter für Solaranlagen, industrielle Motorantriebe und die darin enthaltenen IGBT- oder SiC-Module. Jede Schaltung, die hohe Ströme mit der Notwendigkeit der Wärmeabfuhr durch das Substrat kombiniert, verwendet üblicherweise DBC (Double Bonded Copper). Dies bleibt auch dann der Standard, wenn Kupfer in Zehntelmillimetern statt in Mikrometern gemessen wird.
LTCC in der Praxis. Co-fired Tape eignet sich für die kompakte Integration mehrerer Lagen: Frontends für Automobilradar, HF- und Millimeterwellenmodule, implantierbare medizinische Geräte, MEMS-Sensorgehäuse mit Hohlräumen oder Kanälen sowie Avionikbaugruppen, die von integrierten passiven Bauelementen auf kleinem Raum profitieren. Es ist auch eine gängige Wahl, wenn elektrische Leitungen mit fluidischen oder mechanischen Funktionen in einem einzigen Gehäuse kombiniert werden müssen.
HTCC in der Praxis. Feuerfeste Metallisierung findet Anwendung in extremen Umgebungen: hermetische Sensor- und Detektorgehäuse, Elektronik für die Öl- und Gasindustrie, Hardware für die Luft- und Raumfahrt sowie die Verteidigungsindustrie, Hochtemperatur-Automobilsensoren und Mikrowellenröhren. Wenn ein Gehäuse Temperaturen von mehreren hundert Grad Celsius standhalten, Vakuumdichtheit gewährleisten oder wiederholten Temperaturschocks widerstehen muss, ist HTCC oft die einzig praktikable Lösung mit Keramik.
Kostentreiber: Vergleich der vier Prozesse
Die Kosten für Keramik-Leiterplatten werden üblicherweise als eine einzige Zahl dargestellt, wodurch verschleiert wird, dass die vier Prozessschritte an unterschiedlichen Stellen Kosten verursachen. Bei der Prototypenfertigung dominieren Werkzeugkosten, Einrichtung und Qualitätskontrolle; bei der Serienfertigung hingegen Ausbeute, Leiterplattennutzung und Nachbearbeitung.
| Verfahren | Wo sich die Kosten auf das Prototypenvolumen konzentrieren | Wo sich die Kosten auf das Produktionsvolumen konzentrieren |
| DPC | Fotolithografische Strukturierung, Galvanisierungsanlage, Feinstrukturprüfung | Gleichmäßigkeit der Beschichtung über alle Paneele hinweg, Ausbeute bei feinen Linien, Prüfzeit |
| DBC | Aufbau des Kupferbondierungsprozesses, Ätzen von dickem Kupfer | Kupferausbeute, Ätzausbeute bei dicken Kupferschichten, Begrenzungen der Panelgröße |
| LTCC | Werkzeugbau für Bänder, Laminierungs- und Brenneinrichtung, Schrumpfungskompensation | Lagenanzahl, Via- und Hohlraumausbeute, Kosten pro Bandlage |
| HTCC | Hochtemperaturbrennanlage, Feuerfestmetallurgie, Endbearbeitung | Brennenergie und -ausbeute, Dichtheitsprüfung, Nachbrandbeschichtung |
Eine praktische Konsequenz ist, dass Angebote für Prototypen kaum Aufschluss über den Produktionspreis geben. Ein Verfahren mit niedrigen Einrichtungskosten kann sich bei steigender Lagenanzahl, Kupferdicke oder höheren Anforderungen an die Hermetizität als teuer erweisen. Vergleiche sind nur dann aussagekräftig, wenn beide Produktionsmengen auf Basis desselben Lagenaufbaus, derselben Panelgröße und desselben Prüfstandards angeboten werden.
Aus diesem Grund prüft UMEC Projekte für Keramik-Leiterplatten in zwei Phasen: Zunächst wird ein Prototypenangebot erstellt, das Werkzeugkosten, Einrichtung und eine Kleinserienfertigung umfasst. Anschließend wird ein Produktionsmodell entwickelt, das Ausbeute, Panelnutzung und Testkosten bei der Zielmenge prognostiziert. Durch die Prüfung beider Phasen vor der Festlegung auf ein Verfahren wird vermieden, dass sich ein im Pilotprojekt bewährtes Verfahren für die Serienproduktion als ungeeignet erweist.
Häufige Fehler bei der Prozessauswahl
Vor der Rangfolge der Lasten einen Prozess auswählen. Dicke Kupferleiter, feine Leitungen und absolute Dichtheit lassen sich in einem Design selten problemlos vereinen. Ein Projekt, das DBC aufgrund seiner Belastbarkeit wählt und gleichzeitig sehr feine Leitungen fordert, erzeugt einen unnötigen Konflikt; die Priorisierung der dominanten Last löst diesen Widerspruch in der Regel bereits vor der Layoutphase.
LTCC und HTCC werden als Premium-Versionen von DPC und DBC betrachtet. Durch das gemeinsame Brennen verändern sich das Materialsystem, das Schrumpfungsverhalten und die verfügbaren Leiteroptionen. Konstruktionsregeln, die von einem oberflächenmetallisierten Substrat übernommen wurden, lassen sich nicht ohne Anpassung übertragen. Die Kosten für die Entdeckung dieser Unterschiede während des gemeinsamen Brennens bemessen sich in Werkzeugkosten, nicht in Nachzeichnungen.
Vergleich von Zitaten, die auf unterschiedlichen Annahmen beruhen. Ein Angebot für Keramikfolien ist nur dann vergleichbar, wenn Schichtaufbau, Kupferdicke, Mindestmerkmale, Plattengröße und Prüfkriterien übereinstimmen. Angebote, die unter verschiedenen Annahmen erstellt werden, führen bei gleicher Konstruktion zu unterschiedlichen Ergebnissen, wodurch das günstigere Angebot riskanter wird.
Chipmontage, Drahtbonden, Löten, Kühlkörperkontaktierung und hermetische Prüfung schränken die Wahl der Keramik ein. Ein Prozess, der zwar zum Schaltkreis passt, aber nicht zur Montageabfolge, schlägt dennoch fehl – und zwar erst später, nachdem die Werkzeuge bereits bezahlt wurden. Aus diesem Grund prüft UMEC die Montage- und Testabfolge anhand des Schaltkreises, bevor die Keramikwerkzeuge freigegeben werden.
Keiner dieser Fehler lässt sich in der Zeichnungsphase teuer vermeiden. Fast alle werden erst dann teuer, wenn die Werkzeuge gefertigt und das Material reserviert ist.
Ein Auswahlprozess für reale Designs
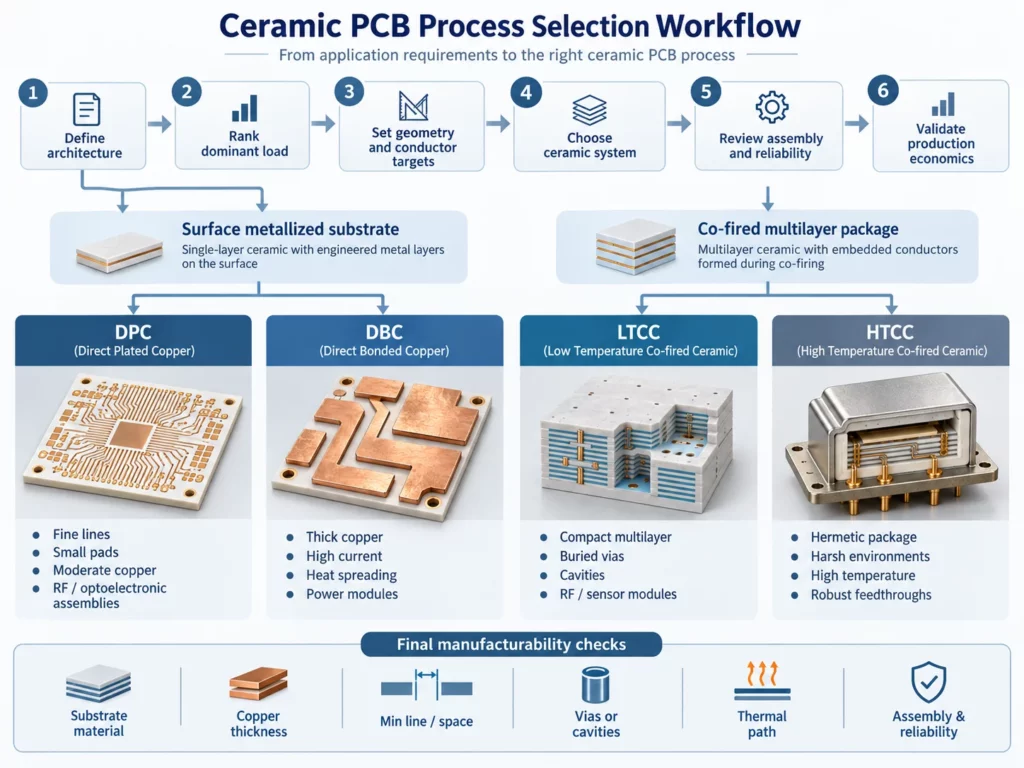
- Definieren Sie die Architektur. Wählen Sie zwischen einer oberflächenmetallisiertenSubstrat und ein gemeinsam gebranntes Mehrschichtgehäuse vor dem Vergleich von Leiterbahnbreite oder Kosten.
- Rangfolge der dominanten Lasten. Geben Sie an, ob die Auslegung durch Stromstärke, Wärmefluss, HF-Verluste, Isolationsspannung, Betriebstemperatur oder Gehäusegröße begrenzt ist.
- Geometrie- und Leiterziele festlegen. Geben Sie Mindestlinien- und Abstandsmaße, Kupferdicke, Padgröße, Via-Struktur, Platinenabmessungen und alle vergrabenen Schichten oder Hohlräume an.
- Wählen Sie das Keramiksystem. Aluminiumoxid, Aluminiumnitrid, Siliziumnitrid und proprietäre LTCC- oder HTCC-Bänder weisen unterschiedliche thermische, mechanische, dielektrische und Verarbeitungseigenschaften auf.
- Montage und Zuverlässigkeit prüfen. Dazu gehören Chipmontage, Löten oder Drahtbonden, Kühlkörperkontakt, Temperaturwechselbeständigkeit, Hermetizität, Oberflächenbeschaffenheit und Inspektionsanforderungen.
- Produktionswirtschaftlichkeit prüfen. Vergleichen Sie Werkzeugkosten, Plattenauslastung, Prozessausbeute, Inspektion und Produktionsvolumen. Ein niedriger Stückpreis ist nicht zielführend, wenn der Prozess die erforderliche Geometrie oder Zuverlässigkeit nicht gewährleisten kann.
Material und Geometrie bestimmen nach wie vor die Herstellbarkeit.
Ein Prozesslabel ist untrennbar mit seinen Auslegungsgrenzen verbunden. UMECs veröffentlichte Tabelle der Leistungsfähigkeit von Keramik-Leiterplatten Zu den Standardmaterialien zählen Aluminiumoxid und Aluminiumnitrid, DPC plus Galvanisierung, fortschrittliche Linien- und Zwischenraumbearbeitung bis zu 0,8/0,8 mil, äußeres Kupfer bis zu 28 oz und fortschrittliches Laserbohren bis zu 0,06 mm. Dies sind separate Grenzwerte, keine Garantie dafür, dass alle Extremwerte in einem Bauteil kombiniert werden können.
Fordern Sie eine DFM-Prüfung (Design for Manufacturing) speziell für den jeweiligen Schichtaufbau an. Die Kupferdicke beeinflusst Ätzung und Abstand; die Keramikdicke und die Leiterplattengröße wirken sich auf Handhabung und Planheit aus. Der Hersteller sollte bestätigen, welche Grenzwerte gleichzeitig gelten.
Was Sie Lieferanten vor der Prozessauswahl mitteilen sollten
Senden Sie Gerber- oder ODB++-Daten, eine mechanische Zeichnung, Substrat- und Kupferspezifikationen, Mindestmerkmale, Lochdiagramm, Oberflächenbeschaffenheit, Betriebsbedingungen, Kühlmethode, Montageprozess, Zuverlässigkeitstests und Stückzahl. Falls die Architektur noch offen ist, Überprüfung von Leiterplattendesign und -layout kann zeigen, ob die Struktur auf DPC, DBC, LTCC oder HTCC hindeutet.
Die Lieferantenbewertung sollte die Rückverfolgbarkeit der Materialien, die Kontrolle der Metallisierung, Maß- und elektrische Prüfungen, die Oberflächenbeschaffenheit sowie Kontrollen auf Risse, Verzug und Kupferfehler umfassen. Überprüfen Sie die Angaben des Herstellers. Qualitätssicherungs- und Inspektionsprozess und fragen Sie, welche Prüfungen für die gewählte Route und die Produktionsabnahmekriterien gelten.
Abschluss
Wählen Sie DPC für feine Oberflächenschaltungen, DBC für dicke Kupferschichten und Wärmeableitung, LTCC für integrierte Multilayer und HTCC für Hochtemperatur- oder hermetische Gehäuse. Berücksichtigen Sie bei Ihrer Wahl Material, Geometrie, elektrische Last, Wärmepfad, Montage, Zuverlässigkeit und Volumen.
Häufig gestellte Fragen
Kann DPC DBC in einem Leistungsmodul ersetzen?
Manchmal. DPC bevorzugt feinere Strukturen, muss aber dennoch die Vorgaben hinsichtlich Kupferdicke, Stromstärke, Wärmeverteilung und Temperaturwechselbeständigkeit erfüllen. DBC ist der bessere Ausgangspunkt, wenn dickes Kupfer den Strompfad bestimmt.
Ist LTCC für HF-Designs immer besser als HTCC?
Nein. LTCC eignet sich häufig für kompakte HF-Mehrschichtsysteme, während HTCC für Temperaturstabilität, hermetische Gehäuse oder Beständigkeit gegenüber Umwelteinflüssen geeignet sein kann. Vergleichen Sie geeignete Materialsysteme bei der vorgesehenen Frequenz und Temperatur.
Welches Keramik-Leiterplattenverfahren ermöglicht die feinsten Leiterbahnen??
DPC bietet üblicherweise die feinste Oberflächenstrukturierung. Die tatsächlichen Linien- und Abstände hängen von der Kupferdicke, dem Substrat, der Bildgebung, der Leiterplattengröße und den Ausbeutezielen ab. Stimmen Sie daher das Layout mit dem Hersteller ab.
Sollte das Keramikmaterial vor dem Prozess ausgewählt werden??
Wählen Sie sie zusammen. Aluminiumoxid, Aluminiumnitrid, Siliziumnitrid und gemeinsam gebrannte Bänder bringen unterschiedliche thermische, mechanische, dielektrische, metallisierungstechnische und Kostenbeschränkungen mit sich.
Passprüfung des Prozesses
Für eine projektspezifische Entscheidung, Überprüfung des Keramik-Leiterplattenprozesses anfordern von UMEC mit Zeichnung, Schichtaufbau, Substrat, Kupferdicke, Mindestmerkmalen, Betriebsbedingungen, Montageverfahren, Zuverlässigkeitszielen und Menge.