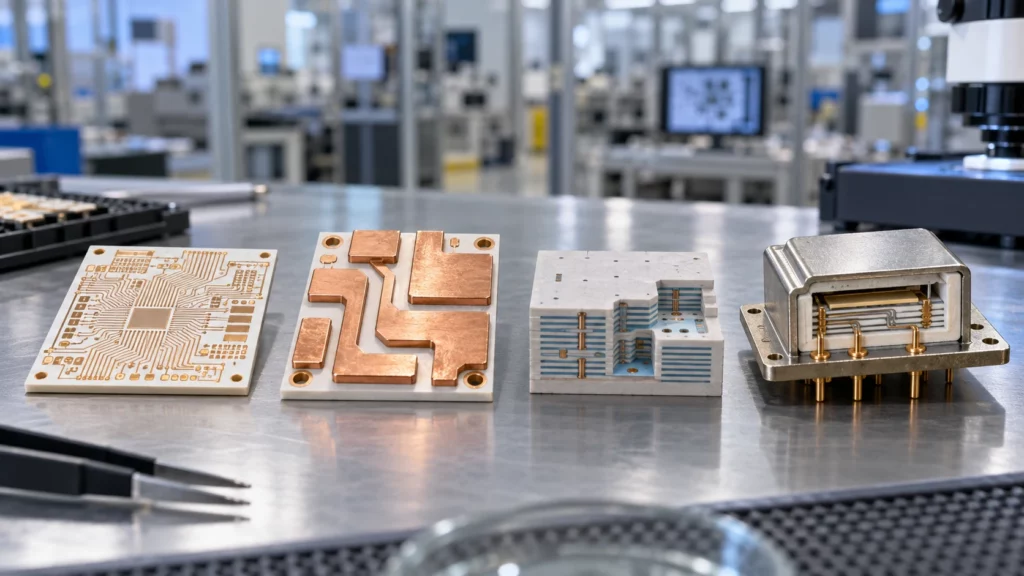
DPC, DBC, LTCC и HTCC — это не взаимозаменяемые версии одной и той же керамической печатной платы. В DPC и DBC медь добавляется к обожженной подложке. В LTCC и HTCC проводники, переходные отверстия и керамические слои создаются вместе перед совместным обжигом. DPC используется для тонких поверхностных элементов, DBC — для толстого слоя меди и теплоотвода, LTCC — для компактной многослойной интеграции, а HTCC — для очень высоких рабочих температур или требовательной герметичной эксплуатации.
Окончательный выбор также зависит от материала подложки, толщины медного слоя, плотности размещения элементов на плате, геометрии корпуса, условий эксплуатации и объема. Необходимо подобрать технологию производства в соответствии с функциями, которые должна выполнять керамика.
Первое решение – металлизация поверхности или совместное обжиговое строительство.
В первую очередь, выясните, требуется ли для данной конструкции схема на готовой керамической пластине или интегрированный корпус с заглубленными элементами. DPC и DBC — это технологии постобработки, при которых медная цепочка создается на предварительно обожженном оксиде алюминия или нитриде алюминия. Они подходят для многих силовых, светодиодных, лазерных и радиочастотных сборок, где керамика обеспечивает изоляцию, стабильность и короткий путь тепловыделения.
Технологии LTCC и HTCC начинаются с необожженных керамических лент. Слои с рисунком ламинируются, затем керамика и металлизация обжигаются вместе. Это позволяет создавать скрытые трассы, полости, каналы и компактные трехмерные корпуса. Обзор LTCC и HTCC от Fraunhofer IKTS В числе особенностей — многослойная интеграция, герметичность, высокочастотные характеристики и температурная стабильность.
Чем отличаются четыре процесса производства керамических печатных плат
Сравните способы добавления металла, предпочтительную структуру проводника для каждого варианта и наличие многослойной интеграции. В таблице показаны стандартные параметры посадки; окончательные пределы требуют подтверждения производителем.
| Процесс | Как формируется цепь | Наилучшее соответствие дизайна | Главный компромисс |
| ДПК | Наносится тонкий металлический затравочный слой, затем методом гальванического покрытия на обожженную керамику наносится медь. | Тонкие линии, небольшие площадки, умеренное количество меди, прототипы, радиочастотные и оптические сборки. | Менее подходит, чем DBC, когда основным требованием является очень толстый медный кабель. |
| ДБК | Медная фольга непосредственно приклеивается к обожженной керамике при повышенной температуре, а затем на нее наносится рисунок. | Сильные токи, силовые модули, эффективное рассеивание тепла, более крупные медные элементы. | Толстый слой меди затрудняет тонкое травление и плотную трассировку. |
| LTCC | Печатные проводящие слои и переходные отверстия ламинируются в керамические стекловолоконные ленты и подвергаются совместному обжигу. | Компактные многослойные структуры, встроенные пассивные компоненты, радиочастотные модули, датчики, резонаторы и каналы. | Система материалов и контроль усадки накладывают ограничения на размеры и выбор проводников. |
| HTCC | Проводники из тугоплавких металлов и керамические слои ламинируются и обжигаются совместно при более высоких температурах. | Герметичные корпуса, суровые условия эксплуатации, высокотемпературная электроника и надежные проходные изоляторы. | Повышенная температура обжига ограничивает возможности систем проводников и может потребовать дополнительных этапов отделки после обжига. |
DPC для создания тонких поверхностных элементов и контролируемого накопления меди.
DPC — это отличная отправная точка для создания относительно тонких линий, небольших контактных площадок или точной геометрии поверхности на оксиде алюминия или нитриде алюминия. Нанесение затравочного слоя, формирование изображения и гальваническое покрытие позволяют создавать медные слои после формирования рисунка. Этот метод подходит для носителей датчиков, оптоэлектронных модулей, радиочастотных схем и компактных силовых устройств, которым не требуется толстый слой меди, как в случае с DBC. Необходимо указывать толщину готового медного слоя, поскольку покрытие влияет на токовую емкость и достижимое расстояние между слоями.
DBC для толстостенной меди и рассеивания тепла
Технология DBC обеспечивает прямое соединение сравнительно толстой медной проволоки с керамикой. Она подходит для IGBT, SiC, GaN, инверторов, зарядных устройств и мощных светодиодных структур, где рассеивание тепла и пропускная способность по току важнее плотности трассировки. Необходимо проверить толщину медной проволоки, расстояние изоляции, баланс меди, зазоры по краям и интерфейс радиатора. Если на плате также требуются очень тонкие дорожки, плотные контактные площадки или скрытая трассировка, толстая медь может стать ограничивающим фактором.
LTCC для компактной многослойной интеграции
LTCC подходит для корпусов, в которых интегрированы слои трассировки, переходные отверстия, пассивные элементы, полости или элементы, контактирующие с жидкостью. Более низкая температура совместного обжига позволяет использовать проводящие системы в компактных радиочастотных интерфейсах, датчиках и микроволновых модулях. Разработчики должны учитывать усадку ленты, диэлектрические свойства, геометрию переходных отверстий, а также тот факт, что керамика и металл квалифицируются как единая система. Изменение материала может потребовать более широкой повторной квалификации.
HTCC для высокотемпературных и герметичных корпусов
HTCC использует более высокие температуры обжига и огнеупорные системы металлизации для формирования плотного многослойного корпуса. Он применяется в герметичных корпусах, проходных элементах, датчиках и электронике, подверженной воздействию высоких температур или агрессивных сред. По сравнению с LTCC, он жертвует возможностями проводников и интеграции ради другого температурного и материального диапазона. Он повышает ценность, когда керамический корпус, внутренние проводники и герметичный корпус функционируют как единая структура.
Где каждый из этих процессов используется на практике
Названия технологических процессов легче определить, если они связаны с продуктами. Четыре основных направления доминируют в разных сегментах рынка керамических печатных плат, и знание того, где каждое из них уже доказало свою эффективность, значительно сокращает время, необходимое для выбора.
DPC на практике. Прямое медное покрытие чаще всего используется в радиочастотных и оптических сборках, корпусах датчиков, подложках светодиодов и печатных платах для термотестирования, где мелкие поверхностные детали важнее массы меди. Благодаря сравнительно небольшому весу оснастки, прямое медное покрытие также широко применяется в прототипировании и мелкосерийном производстве керамических изделий, включая проверку конструкции перед нанесением более толстого слоя меди.
DBC на практике. Медь, полученная методом глубокого пайки, доминирует в силовой электронике: инверторы для тяговых электромобилей, бортовые зарядные устройства, инверторы для солнечных батарей, приводы промышленных двигателей, а также модули IGBT или SiC внутри них. Любая конструкция, сочетающая высокий ток с необходимостью отвода тепла через подложку, обычно использует медь, полученную методом глубокого пайки, и она остается вариантом по умолчанию, когда толщина меди измеряется в десятых долях миллиметра, а не в микронах.
LTCC на практике. Лента, изготовленная методом совместного обжига, подходит для компактной многослойной интеграции: автомобильные радарные входные каскады, радиочастотные и миллиметровые модули, имплантируемые медицинские устройства, корпуса MEMS-датчиков с полостями или каналами, а также авиационные узлы, которые выигрывают от скрытых пассивных компонентов в компактном корпусе. Это также распространенный выбор, когда в конструкции необходимо объединить электрическую разводку с гидравлическими или механическими элементами в одном корпусе.
HTCC на практике. Огнеупорная металлизация применяется в самых суровых условиях: в герметичных корпусах датчиков и детекторов, в скважинной электронике для нефтегазовой отрасли, в аэрокосмической и оборонной промышленности, в высокотемпературных автомобильных датчиках и в сборках микроволновых ламп. Когда корпус должен выдерживать сотни градусов, сохранять вакуумную герметичность или переносить многократные термические удары, высокотемпературная металлизация часто является единственным практически осуществимым керамическим решением.
Факторы, влияющие на затраты: сравнение четырех процессов.
Стоимость керамических печатных плат обычно рассматривается как единое число, что скрывает тот факт, что затраты на четыре процесса расходуются по-разному. При серийном производстве доминируют оснастка, настройка и контроль качества; при серийном производстве — выход годной продукции, использование панели и этапы финишной обработки.
| Процесс | Где затраты концентрируются на серийном производстве прототипов. | Там, где затраты концентрируются в объеме производства. |
| ДПК | Фотолитографическое формирование рисунка, подготовка к нанесению покрытий, контроль качества мелких деталей. | Равномерность покрытия по всей поверхности панелей, выход годных изделий, время контроля. |
| ДБК | Настройка процесса меднения, травление толстого слоя меди. | Эффективность использования меди, выход продукции при травлении толстостенной меди, ограничения по размеру панели. |
| LTCC | Оборудование для производства лент, подготовка к ламинированию и совместному обжигу, компенсация усадки. | Количество слоев, выход годных материалов через переходные отверстия и полости, стоимость одного слоя ленты. |
| HTCC | Высокотемпературная установка для обжига, огнеупорная металлургия, отделочные работы. | Энергия и выход продукта обжига, испытания на герметичность, покрытие после обжига. |
Практическим следствием этого является то, что расценки на прототипы мало что говорят о цене серийного производства. Маршрут с низкими затратами на настройку может стать более дорогим по мере увеличения количества слоев, толщины медного слоя или требований к герметичности. Сравнения становятся осмысленными только тогда, когда оба объема предложений оцениваются при одинаковой структуре слоев, размере панели и уровне контроля качества.
Именно поэтому UMEC рассматривает проекты керамических печатных плат в два этапа: сначала составляется смета на прототип, включающая оснастку, настройку и небольшую сборку, а затем разрабатывается производственная модель, которая прогнозирует выход годной продукции, коэффициент использования панелей и стоимость тестирования при целевом объеме производства. Рассмотрение обоих вариантов до принятия решения о выборе процесса позволяет избежать распространенной ситуации, когда вариант, сработавший в пилотном проекте, оказывается неподходящим для серийного производства.
Распространенные ошибки при выборе процесса
Выбор процесса перед ранжированием нагрузки. Толстый слой меди, тонкие линии и герметичность редко гармонично сочетаются в одном проекте. Проект, в котором в качестве силового элемента выбран DBC, а затем запрашиваются очень тонкие линии, создает ненужный конфликт; приоритетное размещение основной нагрузки обычно устраняет это противоречие еще до начала проектирования.
Рассматривать LTCC и HTCC как премиальные версии DPC и DBC. Совместный обжиг изменяет материальную систему, поведение при усадке и доступные варианты проводников. Правила проектирования, перенесенные с подложки с металлизированной поверхностью, не переносятся без пересмотра, и стоимость обнаружения этого в процессе совместного обжига измеряется стоимостью изготовления оснастки, а не перерисовки.
Сравнение цитат, основанных на различных предположениях. Предложение по керамическим панелям сопоставимо только в том случае, если совпадают параметры многослойности, толщина медного слоя, минимальные характеристики, размер панели и критерии контроля качества. Предложения, составленные на основе различных предположений, дают разные результаты для одного и того же проекта, что делает более дешевое предложение более рискованным.
Процессы установки кристалла, проволочного монтажа, пайки, контакта с радиатором и герметичного тестирования — все это ограничивает выбор керамических материалов. Процесс, подходящий для схемы, но не для последовательности сборки, все равно приведет к сбою, причем сбою позже, после того, как оплачена оснастка. По этой причине UMEC проверяет последовательность сборки и тестирования со схемой перед выпуском керамической оснастки.
Ни одна из этих ошибок не обходится дорого на этапе проектирования. Почти все они становятся дорогостоящими после того, как изготавливается оснастка и закупаются материалы.
Процесс отбора для реальных проектов
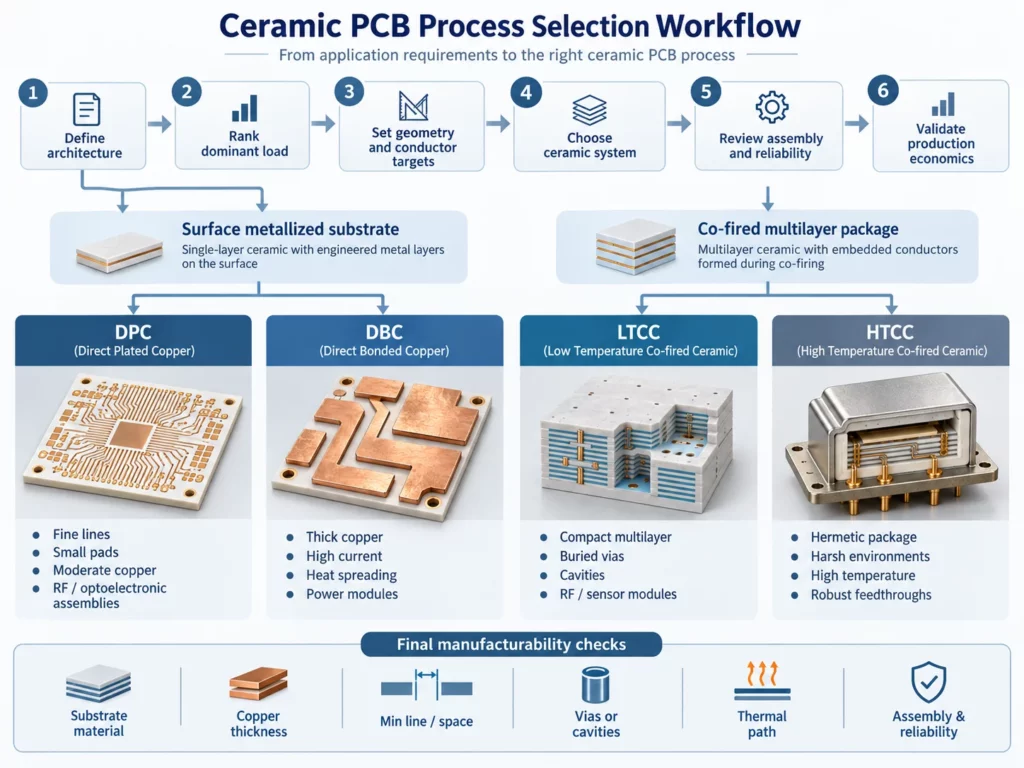
- Определите архитектуру. Выберите один из вариантов металлизированной поверхности.Подложка и многослойная упаковка, полученная методом совместного обжига, перед сравнением ширины линии или стоимости.
- Расположите нагрузки в порядке убывания их интенсивности. Укажите, какие факторы ограничивают конструкцию: ток, тепловой поток, радиочастотные потери, напряжение изоляции, рабочая температура или размер корпуса.
- Задайте геометрические параметры и целевые параметры проводников. Укажите минимальные параметры линии и зазора, толщину медного слоя, размер контактной площадки, структуру переходных отверстий, размеры платы, а также любые скрытые слои или полости.
- Выберите керамическую систему. Ленты из оксида алюминия, нитрида алюминия, нитрида кремния, а также фирменные ленты LTCC или HTCC обладают различными термическими, механическими, диэлектрическими свойствами и технологическими характеристиками.
- Проанализируйте процесс сборки и надежность. Включают требования к креплению кристалла, пайке или проволочному соединению, контакту с радиатором, термоциклированию, герметичности, качеству поверхности и контролю качества.
- Подтвердите экономическую целесообразность производства. Сравните оснастку, использование панелей, выход годной продукции, контроль качества и объем производства. Низкая цена за единицу продукции бесполезна, если процесс не может обеспечить требуемую геометрию или диапазон надежности.
Материал и геометрия по-прежнему определяют технологичность производства.
Технологический процесс неотделим от его проектных ограничений. UMEC опубликована таблица возможностей керамических печатных плат В списке стандартных материалов указаны оксид алюминия и нитрид алюминия, DPC плюс гальваническое покрытие, усовершенствованная технология нанесения линий и зазоров толщиной до 0,8/0,8 мил, внешняя медная изоляция толщиной до 28 унций и усовершенствованная лазерная сверловка толщиной до 0,06 мм. Это отдельные ограничения, а не гарантия того, что все крайние значения могут быть объединены в одной конструкции.
Запросите проверку DFM (проектирование, производство и изготовление) с учетом особенностей многослойной структуры. Толщина меди влияет на травление и расстояние между слоями; толщина керамики и размер платы влияют на удобство обработки и плоскостность. Производитель должен подтвердить, какие ограничения применяются одновременно.
Что отправлять поставщикам перед выбором процесса
Отправьте данные в формате Gerber или ODB++, чертеж, характеристики подложки и медного покрытия, минимальный набор элементов, схему отверстий, качество поверхности, условия эксплуатации, метод охлаждения, процесс сборки, результаты испытаний на надежность и объем. Если архитектура еще не разработана, Проверка конструкции и компоновки печатной платы может показать, указывает ли структура на DPC, DBC, LTCC или HTCC.
Оценка поставщика должна включать в себя отслеживаемость материалов, контроль металлизации, размерные и электрические испытания, качество поверхности, а также контроль трещин, деформаций и дефектов меди. Изучите информацию о производителе. процесс обеспечения качества и контроля и уточните, какие проверки применяются к выбранному маршруту и критериям приемки продукции.
Заключение
Для схем с тонкой поверхностью выбирайте DPC, для схем с толстым слоем меди и хорошим теплоотводом — DBC, для многослойных интегральных схем — LTCC, а для высокотемпературных или герметичных корпусов — HTCC. При выборе учитывайте материал, геометрию, электрическую нагрузку, тепловой путь, сборку, надежность и объем производства.
Часто задаваемые вопросы
Может ли DPC заменить DBC в силовом модуле?
Иногда. Технология DPC предпочитает более тонкие элементы, но при этом должна соответствовать требованиям к толщине меди, току, теплоотдаче и термоциклированию. Технология DBC является лучшей отправной точкой, когда силовой проводник состоит из толстой меди.
Всегда ли LTCC лучше, чем HTCC, для радиочастотных схем?
Нет. LTCC часто подходит для компактных многослойных ВЧ-структур, в то время как HTCC может быть необходим для обеспечения температурной стабильности, герметичной упаковки или устойчивости к воздействию окружающей среды. Сравните сертифицированные системы материалов при заданной частоте и температуре.
Какой технологический процесс изготовления керамических печатных плат обеспечивает наиболее тонкие дорожки??
Технология DPC обычно обеспечивает наиболее тонкую обработку поверхности. Фактические размеры линий и промежутков зависят от толщины меди, подложки, способа нанесения изображения, размера платы и целевых показателей выхода годной продукции, поэтому уточните схему расположения элементов у производителя.
Следует ли выбирать керамический материал до начала процесса??
Выбирайте их вместе. Оксид алюминия, нитрид алюминия, нитрид кремния и ленты, полученные методом совместного обжига, накладывают различные ограничения по тепловым, механическим, диэлектрическим свойствам, металлизации и стоимости.
Проверка соответствия процесса
Для принятия решения, специфичного для конкретного проекта, запросить анализ процесса производства керамических печатных плат от UMEC с указанием чертежа, структуры слоев, подложки, толщины медного слоя, минимального количества элементов, условий эксплуатации, метода сборки, целевых показателей надежности и количества.