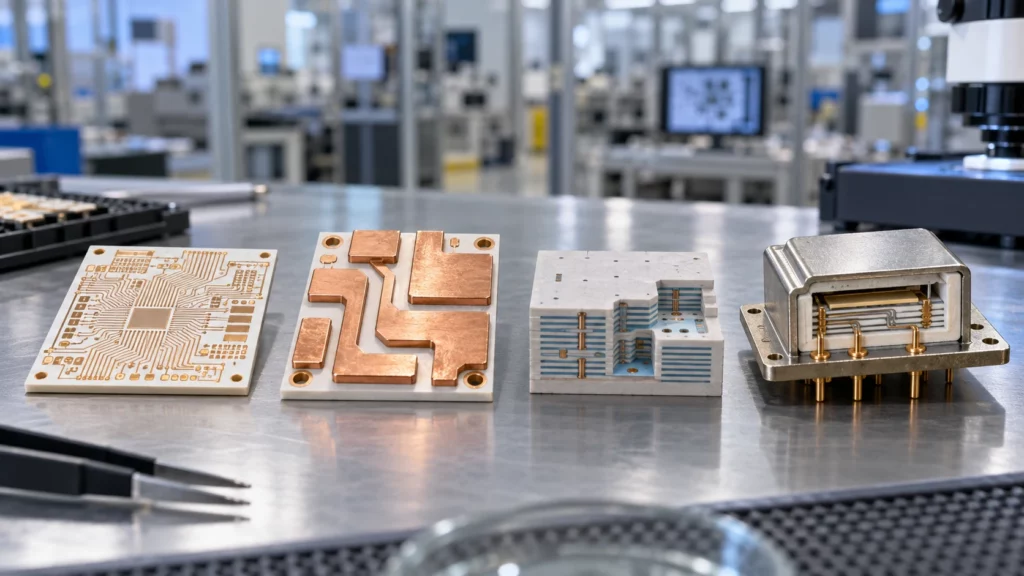
DPC, DBC, LTCC e HTCC non sono versioni intercambiabili dello stesso PCB ceramico. DPC e DBC aggiungono rame a un substrato cotto. LTCC e HTCC realizzano conduttori, fori passanti e strati ceramici insieme prima della co-cottura. Utilizzare DPC per dettagli superficiali fini, DBC per spessori di rame e dissipazione del calore, LTCC per un'integrazione multistrato compatta e HTCC per temperature di esercizio molto elevate o per applicazioni ermetiche impegnative.
La scelta finale dipende anche dal materiale del substrato, dallo spessore del rame, dalla densità del circuito, dalla geometria del package, dalle condizioni operative e dal volume. È fondamentale scegliere il processo produttivo più adatto alle funzioni che il componente ceramico deve svolgere.
La prima decisione riguarda la metallizzazione della superficie o la co-cottura.
Innanzitutto, bisogna chiedersi se il progetto richiede un circuito su una piastra ceramica finita o un corpo integrato con componenti interrati. I processi DPC e DBC sono percorsi di post-cottura che creano circuiti in rame su allumina o nitruro di alluminio pre-cotti. Sono adatti a molti assemblaggi di potenza, LED, laser e RF dove la ceramica fornisce isolamento, stabilità e un breve percorso termico.
LTCC e HTCC iniziano con nastri ceramici non cotti. Gli strati modellati vengono laminati, quindi la ceramica e la metallizzazione vengono cotte insieme. Ciò consente il routing interrato, cavità, canali e package tridimensionali compatti. Panoramica di Fraunhofer IKTS su LTCC e HTCC Tra le caratteristiche principali si annoverano l'integrazione multistrato, la tenuta ermetica, le prestazioni ad alta frequenza e la stabilità termica.
In che modo i quattro processi di produzione di PCB ceramici differiscono?
Confronta le modalità di aggiunta del metallo, la struttura del conduttore favorita da ciascun percorso e l'eventuale presenza di integrazione multistrato. La tabella mostra le caratteristiche di progetto standard; i limiti finali richiedono la conferma del produttore.
| Processo | Come si forma il circuito | Miglior design adatto | Compromesso principale |
| DPC | Viene creato un sottile strato di semina metallica, quindi il rame viene depositato mediante placcatura su ceramica cotta. | Linee sottili, piccoli pad, rame moderato, prototipi, assemblaggi RF e ottici | Meno adatto del DBC quando il requisito principale è un rame di spessore molto elevato. |
| DBC | La lamina di rame viene incollata direttamente alla ceramica cotta ad alta temperatura e successivamente modellata. | Corrente elevata, moduli di potenza, forte dissipazione del calore, elementi in rame più grandi | Lo spessore del rame rende più difficili l'incisione fine e la fresatura densa. |
| LTCC | Gli strati conduttori stampati e i fori passanti vengono laminati con nastri di vetro ceramico e sottoposti a co-cottura. | Multistrati compatti, componenti passivi integrati, moduli RF, sensori, cavità e canali | Il sistema dei materiali e il controllo del ritiro condizionano le dimensioni e la scelta dei conduttori. |
| HTCC | I conduttori in metallo refrattario e gli strati ceramici vengono laminati e cotti insieme ad alte temperature. | Confezioni ermetiche, ambienti ostili, componenti elettronici ad alta temperatura e passanti robusti | Temperature di cottura più elevate limitano i sistemi conduttori e possono richiedere fasi di finitura successive alla cottura. |
DPC per dettagli superficiali fini e accumulo controllato di rame
La tecnica DPC (Direct Patterning Control) è un ottimo punto di partenza per linee relativamente sottili, piccoli pad o geometrie superficiali precise su allumina o nitruro di alluminio. Un strato di innesco depositato, la successiva modellazione e la galvanostegia consentono di realizzare il rame dopo la modellazione. È adatta per supporti per sensori, moduli optoelettronici, circuiti RF e dispositivi di potenza compatti che non necessitano di uno strato di rame spesso come nel caso della tecnica DBC (Direct Patterning Control). Specificare lo spessore finale del rame, poiché la placcatura influisce sulla capacità di corrente e sulla spaziatura realizzabile.
DBC per rame spesso e diffusione del calore
La tecnologia DBC (Direct Blocking Control) permette di saldare strati di rame relativamente spessi direttamente alla ceramica. È adatta per IGBT, SiC, GaN, inverter, caricabatterie e strutture LED ad alta potenza, dove la dissipazione del calore e la gestione della corrente sono prioritarie rispetto alla densità di instradamento. È necessario verificare lo spessore del rame, la distanza di isolamento, il bilanciamento del rame, lo spazio libero dai bordi e l'interfaccia con il dissipatore di calore. Se la scheda richiede anche tracce molto sottili, piazzole dense o instradamento interrato, lo spessore del rame può diventare il fattore limitante.
LTCC per l'integrazione multistrato compatta
LTCC è adatto a package che integrano strati di routing, via, elementi passivi, cavità o funzionalità fluidiche. La sua temperatura di co-cottura inferiore supporta i sistemi conduttori utilizzati nei front-end RF compatti, nei sensori e nei moduli a microonde. I progettisti devono tenere conto del restringimento del nastro, del comportamento dielettrico, della geometria delle via e del fatto che ceramica e metallo sono qualificati come un unico sistema. Un cambio di materiale può richiedere una riqualificazione più ampia.
HTCC per imballaggi ermetici e ad alta temperatura
La tecnologia HTCC utilizza temperature di cottura più elevate e sistemi di metallizzazione refrattaria per formare un corpo multistrato denso. È indicata per contenitori ermetici, passanti, sensori ed elettronica esposti ad alte temperature o ambienti aggressivi. Rispetto alla tecnologia LTCC, sacrifica le opzioni di conduttore e integrazione a favore di una diversa finestra di temperatura e di materiali. Il suo valore aggiunto risiede nel fatto che il corpo ceramico, i conduttori interni e il contenitore sigillato funzionano come un'unica struttura.
Dove viene utilizzato ciascun processo nella pratica
I nomi dei processi sono più facili da valutare quando sono associati ai prodotti. I quattro processi dominano diversi segmenti del mercato dei PCB ceramici e sapere in quali ambiti ciascuno di essi è già stato testato riduce notevolmente i tempi di selezione.
DPC in pratica. La placcatura diretta del rame (DPC) è utilizzata più frequentemente in assemblaggi RF e ottici, involucri di sensori, substrati LED e schede di test termico, dove la precisione delle caratteristiche superficiali è più importante della massa di rame. Poiché gli stampi sono relativamente leggeri, la DPC si occupa anche di una quota significativa di prototipi e produzioni ceramiche a basso volume, comprese le assemblaggi di verifica del progetto che vengono eseguiti prima di procedere con una placcatura in rame più spessa.
DBC in pratica. Il rame legato è predominante nell'elettronica di potenza: inverter di trazione per veicoli elettrici, caricabatterie di bordo, inverter per stringhe solari, azionamenti per motori industriali e i moduli IGBT o SiC al loro interno. Qualsiasi progetto che combini correnti elevate con la necessità di dissipare il calore attraverso il substrato solitamente si basa sulla tecnologia DBC (Direct Bonded Copper), che rimane lo standard quando lo spessore del rame viene misurato in decimi di millimetro anziché in micron.
LTCC nella pratica. Il nastro co-cotto è ideale per l'integrazione multistrato compatta: front-end radar per autoveicoli, moduli RF e a onde millimetriche, dispositivi medici impiantabili, package di sensori MEMS con cavità o canali e assemblaggi avionici che traggono vantaggio da componenti passivi integrati in uno spazio ridotto. È inoltre una scelta comune quando un progetto deve combinare il cablaggio elettrico con elementi fluidici o meccanici in un unico corpo.
HTCC in pratica. La metallizzazione refrattaria trova impiego negli ambienti più ostili: involucri ermetici per sensori e rivelatori, elettronica per pozzi petroliferi e di gas, componenti aerospaziali e per la difesa, sensori per autoveicoli ad alta temperatura e assemblaggi di tubi a microonde. Quando un involucro deve resistere a centinaia di gradi, mantenere la tenuta del vuoto o tollerare ripetuti shock termici, l'HTCC è spesso l'unica soluzione ceramica praticabile.
Fattori di costo: un confronto tra i quattro processi
Il costo dei PCB ceramici viene solitamente indicato con un unico valore, il che nasconde il fatto che le quattro fasi del processo incidono in modo diverso. Nella produzione di prototipi, le voci di spesa principali sono la realizzazione degli stampi, l'allestimento e il controllo qualità; nella produzione di massa, invece, assumono maggiore importanza la resa produttiva, l'utilizzo del pannello e le fasi di finitura.
| Processo | Dove i costi si concentrano sul volume del prototipo | Dove i costi si concentrano sul volume di produzione |
| DPC | Modellazione fotolitografica, impostazione della placcatura, ispezione dei dettagli fini | Uniformità della placcatura sui pannelli, resa delle linee sottili, tempo di ispezione |
| DBC | Impostazione del processo di incollaggio del rame, incisione del rame spesso | Utilizzo del rame, resa di incisione spessa del rame, limiti delle dimensioni del pannello |
| LTCC | Attrezzatura per il nastro adesivo, configurazione di laminazione e co-cottura, compensazione del ritiro | Numero di strati, resa di via e cavità, costo per strato di nastro |
| HTCC | Impianto di cottura ad alta temperatura, metallurgia refrattaria, operazioni di finitura | Energia di combustione e resa, test di ermeticità, placcatura post-combustione |
Una conseguenza pratica è che i preventivi per i prototipi dicono ben poco sul prezzo di produzione. Un percorso con bassi costi di avviamento può diventare costoso quando aumentano il numero di strati, lo spessore del rame o i requisiti di ermeticità. I confronti diventano significativi solo quando entrambi i volumi vengono quotati con la stessa configurazione, dimensione del pannello e livello di ispezione.
Per questo motivo UMEC valuta i progetti di PCB ceramici in due fasi: un preventivo per il prototipo che comprende attrezzature, configurazione e una piccola produzione, e un modello di produzione che prevede la resa, l'utilizzo dei pannelli e i costi di collaudo al volume di produzione previsto. Esaminare entrambe le fasi prima di impegnarsi in un processo evita la situazione comune in cui una soluzione che ha funzionato per il progetto pilota si rivela inadatta alla produzione su larga scala.
Errori comuni nella selezione del processo
Scegliere un processo prima di classificare il carico. Spessori elevati dei cavi in rame, linee sottili ed ermetismo raramente coesistono armoniosamente in un unico progetto. Un progetto che sceglie il DBC per la sua capacità di gestione della potenza e poi richiede linee molto sottili crea un conflitto superfluo; dare priorità al carico dominante di solito elimina la contraddizione prima ancora di arrivare alla fase di progettazione.
Trattare LTCC e HTCC come versioni premium di DPC e DBC. I processi di co-cottura modificano il sistema dei materiali, il comportamento di ritiro e le opzioni di conduttori disponibili. Le regole di progettazione ereditate da un substrato metallizzato in superficie non si trasferiscono senza revisione, e il costo di scoprirlo durante la co-cottura si misura in termini di attrezzature, non di riprogettazione.
Confronto tra preventivi basati su presupposti diversi. Un preventivo per un rivestimento in ceramica è comparabile solo se corrispondono la composizione, lo spessore del rame, le caratteristiche minime, le dimensioni del pannello e i criteri di ispezione. I preventivi preparati con ipotesi diverse producono cifre diverse per lo stesso progetto, il che rende l'offerta più economica anche la più rischiosa.
Il fissaggio del chip, il collegamento dei fili, la saldatura, il contatto con il dissipatore di calore e il collaudo ermetico sono tutti fattori che vincolano la scelta del materiale ceramico. Un processo che si adatta al circuito ma non alla sequenza di assemblaggio fallisce comunque, e fallisce in un secondo momento, dopo che gli stampi sono già stati pagati. Per questo motivo, UMEC esamina la sequenza di assemblaggio e collaudo con il circuito prima di rilasciare gli stampi in ceramica.
Nessuno di questi errori è costoso da evitare nella fase di progettazione. Quasi tutti, però, diventano costosi una volta che si procede alla realizzazione degli stampi e si impegna il materiale.
Un flusso di lavoro di selezione per progetti reali
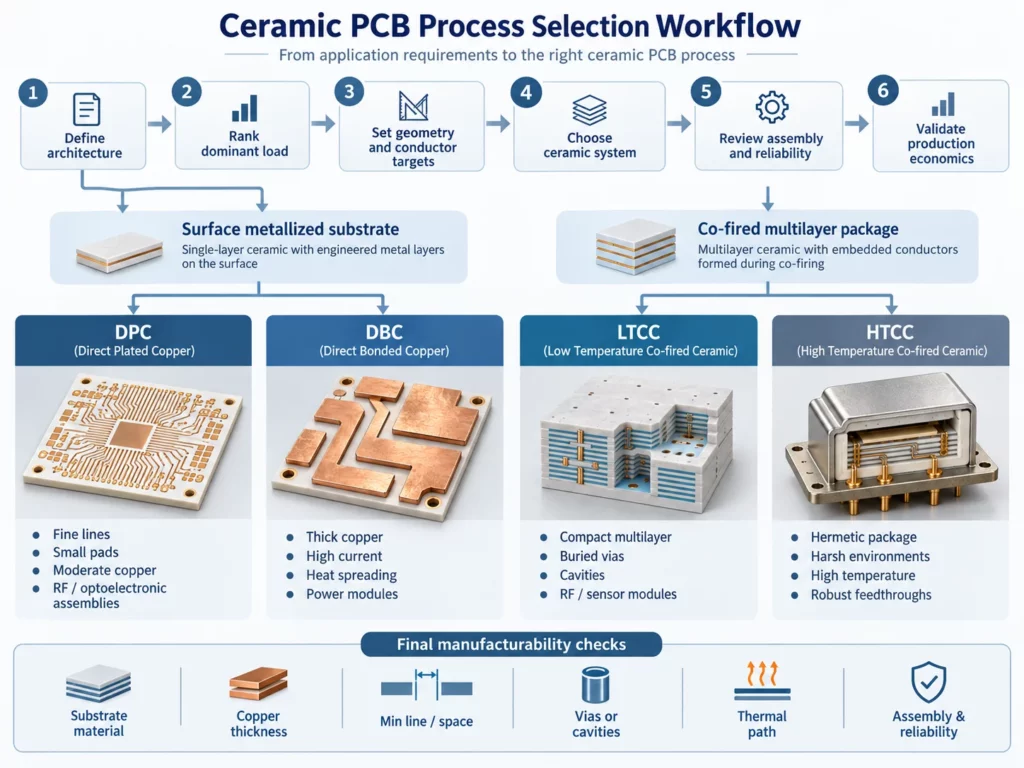
- Definisci l'architettura. Scegli tra una superficie metallizzatasubstrato e un pacchetto multistrato co-cotto prima di confrontare la larghezza della linea o il costo.
- Classifica il carico dominante. Indicare se la progettazione è limitata da corrente, flusso di calore, perdite RF, tensione di isolamento, temperatura di esercizio o dimensioni del contenitore.
- Definire la geometria e i target di conduzione. Fornire le dimensioni minime di linea e spazio, lo spessore del rame, le dimensioni del pad, la struttura dei via, le dimensioni del circuito stampato e gli eventuali strati o cavità interrati.
- Scegli il sistema ceramico. L'allumina, il nitruro di alluminio, il nitruro di silicio e i nastri proprietari LTCC o HTCC presentano comportamenti termici, meccanici, dielettrici e di lavorazione differenti.
- Revisione del montaggio e dell'affidabilità. Includere il fissaggio del chip, la saldatura o il collegamento dei fili, il contatto con il dissipatore di calore, i cicli termici, l'ermeticità, la finitura superficiale e i requisiti di ispezione.
- Convalidare gli aspetti economici della produzione. Confronta gli strumenti, l'utilizzo dei pannelli, la resa del processo, l'ispezione e il volume. Un prezzo unitario basso non serve a nulla se il processo non è in grado di mantenere la geometria o la finestra di affidabilità richieste.
Il materiale e la geometria continuano a determinare la producibilità.
Un'etichetta di processo non può essere separata dai suoi limiti di progettazione. Di UMEC tabella pubblicata delle capacità dei PCB ceramici Tra i materiali standard sono elencati allumina e nitruro di alluminio, DPC più galvanizzazione, linee e spaziature avanzate fino a 0,8/0,8 mil, rame esterno fino a 28 oz e foratura laser avanzata fino a 0,06 mm. Questi sono limiti separati, non una promessa che ogni estremo possa essere combinato in un'unica costruzione.
Richiedi una revisione DFM specifica per la configurazione. Lo spessore del rame influisce sull'incisione e sulla spaziatura; lo spessore della ceramica e le dimensioni del circuito stampato influiscono sulla maneggevolezza e sulla planarità. Il produttore deve confermare quali limiti si applicano simultaneamente.
Cosa inviare ai fornitori prima della selezione del processo
Inviare dati Gerber o ODB++, un disegno meccanico, specifiche del substrato e del rame, caratteristiche minime, schema dei fori, finitura superficiale, condizioni operative, metodo di raffreddamento, processo di assemblaggio, test di affidabilità e volume. Se l'architettura è ancora aperta, un Revisione della progettazione e del layout del PCB può mostrare se la struttura punta verso DPC, DBC, LTCC o HTCC.
La valutazione del fornitore dovrebbe includere la tracciabilità dei materiali, il controllo della metallizzazione, i test dimensionali ed elettrici, la finitura superficiale e i controlli per crepe, deformazioni e difetti del rame. Esaminare il produttore processo di garanzia e ispezione della qualità e chiedere quali controlli si applicano al percorso selezionato e ai criteri di accettazione della produzione.
Conclusione
Scegli DPC per circuiti superficiali fini, DBC per rame spesso e dissipazione del calore, LTCC per multistrati integrati e HTCC per contenitori ad alta temperatura o ermetici. Collega questa scelta a materiale, geometria, carico elettrico, percorso termico, assemblaggio, affidabilità e volume.
Domande frequenti
È possibile sostituire il DPC nel DBC in un modulo di alimentazione?
A volte. Il DPC privilegia caratteristiche più fini, ma deve comunque soddisfare i target di spessore del rame, corrente, dissipazione del calore e cicli termici. Il DBC è il punto di partenza migliore quando il percorso di alimentazione è definito da uno spesso strato di rame.
La tecnologia LTCC è sempre migliore della HTCC per i progetti RF?
No. Il LTCC è spesso adatto a multistrati RF compatti, mentre l'HTCC può essere più indicato per la stabilità termica, l'incapsulamento ermetico o la resistenza agli agenti atmosferici. Confronta i sistemi di materiali qualificati alla frequenza e alla temperatura previste.
Quale processo di produzione di PCB ceramici supporta le tracce più sottili??
La tecnologia DPC offre generalmente la modellazione superficiale più precisa. Le dimensioni effettive di linee e spaziatura dipendono dallo spessore del rame, dal substrato, dalla tecnologia di imaging, dalle dimensioni del circuito stampato e dagli obiettivi di resa, pertanto è necessario confermare il layout con il produttore.
Il materiale ceramico deve essere scelto prima del processo?
Sceglieteli insieme. I nastri di allumina, nitruro di alluminio, nitruro di silicio e quelli ottenuti tramite co-cottura impongono vincoli termici, meccanici, dielettrici, di metallizzazione e di costo differenti.
Verifica della vestibilità del processo
Per una decisione specifica sul progetto, richiedere una revisione del processo di fabbricazione di PCB ceramici Da UMEC con il disegno, la stratificazione, il substrato, lo spessore del rame, le caratteristiche minime, le condizioni operative, il metodo di assemblaggio, gli obiettivi di affidabilità e la quantità.