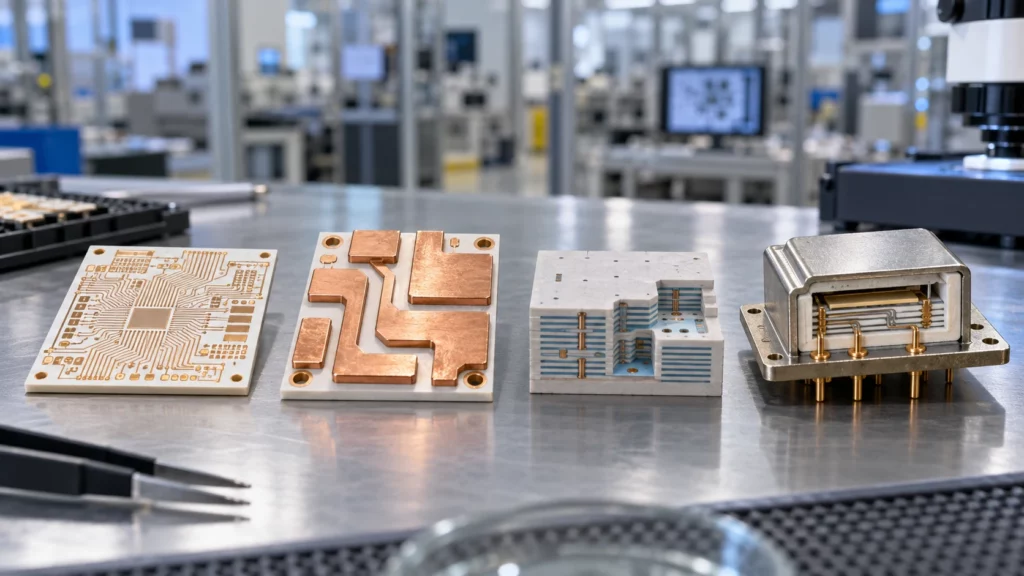
Les technologies DPC, DBC, LTCC et HTCC ne désignent pas des versions interchangeables d'un même circuit imprimé céramique. Les technologies DPC et DBC ajoutent du cuivre à un substrat cuit. Les technologies LTCC et HTCC intègrent conducteurs, vias et couches de céramique avant co-cuisson. Utilisez la technologie DPC pour les finitions de surface fines, la technologie DBC pour les couches de cuivre épaisses et la dissipation thermique, la technologie LTCC pour l'intégration multicouche compacte et la technologie HTCC pour les températures de fonctionnement très élevées ou les applications hermétiques exigeantes.
Le choix final dépend également du matériau du substrat, de l'épaisseur du cuivre, de la densité du circuit, de la géométrie du boîtier, des conditions de fonctionnement et du volume. Il convient d'adapter le procédé de fabrication aux fonctions que la céramique doit remplir.
La première décision concerne la métallisation de surface ou la construction co-cuite
Il convient d'abord de déterminer si la conception nécessite un circuit sur une plaque céramique finie ou un corps intégré avec des composants enterrés. Les procédés DPC et DBC sont des techniques de post-cuisson qui permettent de réaliser des circuits en cuivre sur de l'alumine ou du nitrure d'aluminium précuits. Ils conviennent à de nombreux assemblages de puissance, de LED, de laser et de RF où la céramique assure l'isolation, la stabilité et une dissipation thermique optimale.
Les procédés LTCC et HTCC débutent avec des rubans céramiques non cuits. Des couches structurées sont laminées, puis la céramique et la métallisation sont cuites ensemble. Ceci permet le routage enterré, les cavités, les canaux et les boîtiers tridimensionnels compacts. Présentation générale des technologies LTCC et HTCC par l'institut Fraunhofer IKTS Elle met en avant l'intégration multicouche, l'étanchéité hermétique, les performances à haute fréquence et la stabilité thermique.
En quoi les quatre procédés de fabrication de circuits imprimés en céramique diffèrent-ils ?
Comparez les méthodes d'ajout de métal, la structure du conducteur privilégiée par chaque solution et le caractère inhérent ou non de l'intégration multicouche. Le tableau présente les caractéristiques typiques ; les limites finales doivent être confirmées par le fabricant.
| Processus | Comment le circuit est formé | Conception optimale | Compromis principal |
| DPC | On dépose une fine couche de métal d'amorçage, puis du cuivre par placage sur de la céramique cuite. | Lignes fines, petites pastilles, cuivre en quantité modérée, prototypes, assemblages RF et optiques | Moins adapté que le DBC lorsque l'exigence principale est une épaisseur de cuivre très importante. |
| DBC | Une feuille de cuivre est directement collée à de la céramique cuite à haute température, puis structurée. | Courant élevé, modules de puissance, dissipation thermique efficace, éléments en cuivre plus larges | L'épaisseur du cuivre rend la gravure fine et le routage dense plus difficiles. |
| LTCC | Les couches conductrices imprimées et les vias sont laminées dans des rubans de verre céramique et co-cuites. | Multicouches compactes, composants passifs intégrés, modules RF, capteurs, cavités et canaux | Le système de matériaux et le contrôle du retrait contraignent les dimensions et les choix de conducteurs. |
| HTCC | Les conducteurs en métal réfractaire et les couches de céramique sont laminés et cuits simultanément à des températures plus élevées. | Boîtiers hermétiques, environnements difficiles, électronique haute température et traversées robustes | Une température de cuisson plus élevée limite les systèmes conducteurs et peut ajouter des étapes de finition après cuisson. |
DPC pour les finitions de surface et le dépôt contrôlé de cuivre
La technique DPC est idéale pour la réalisation de lignes relativement fines, de petites pastilles ou de géométries de surface précises sur alumine ou nitrure d'aluminium. Le dépôt d'une couche d'amorçage, l'imagerie et la galvanoplastie permettent de déposer du cuivre après la structuration. Elle convient aux supports de capteurs, aux modules optoélectroniques, aux circuits RF et aux dispositifs de puissance compacts ne nécessitant pas une épaisse couche de cuivre comme avec la technique DBC. Il est important de préciser l'épaisseur finale du cuivre, car le dépôt influe sur la capacité de courant et l'espacement possible.
DBC pour cuivre épais et diffusion de chaleur
La technique DBC consiste à coller directement du cuivre relativement épais sur de la céramique. Elle convient aux structures IGBT, SiC, GaN, onduleurs, chargeurs et LED haute puissance où la dissipation thermique et la gestion du courant priment sur la densité de pistes. Il convient de vérifier l'épaisseur du cuivre, la distance d'isolation, l'équilibre du cuivre, le dégagement en bordure et l'interface avec le dissipateur thermique. Si la carte nécessite également des pistes très fines, des pastilles denses ou des pistes enterrées, l'épaisseur du cuivre peut devenir un facteur limitant.
LTCC pour une intégration multicouche compacte
La technologie LTCC convient aux boîtiers intégrant des couches de routage, des vias, des composants passifs, des cavités ou des dispositifs fluidiques. Sa température de co-cuisson plus basse permet l'utilisation de systèmes conducteurs dans les étages d'entrée RF compacts, les capteurs et les modules micro-ondes. Les concepteurs doivent tenir compte du retrait du ruban, du comportement diélectrique, de la géométrie des vias et du fait que la céramique et le métal sont qualifiés comme un seul système. Un changement de matériau peut nécessiter une requalification plus complète.
HTCC pour les emballages haute température et hermétiques
La technologie HTCC utilise des températures de cuisson plus élevées et des systèmes de métallisation réfractaires pour former un corps multicouche dense. Elle est envisagée pour les boîtiers hermétiques, les traversées, les capteurs et les composants électroniques exposés à des températures élevées ou à des environnements agressifs. Comparée à la technologie LTCC, elle offre une plage de températures et de matériaux différente, au détriment des options de conducteurs et d'intégration. Elle présente un avantage certain lorsque le corps céramique, les conducteurs internes et le boîtier scellé fonctionnent comme une seule structure.
Où chaque processus est utilisé en pratique
Il est plus facile de comprendre les noms des procédés lorsqu'ils sont associés à des produits. Les quatre voies de fabrication dominent différents segments du marché des circuits imprimés céramiques, et savoir où chacune a déjà fait ses preuves simplifie considérablement le choix.
DPC en pratique. Le cuivre déposé directement est surtout utilisé dans les assemblages RF et optiques, les boîtiers de capteurs, les substrats LED et les cartes de test thermique, où la finesse de la finition de surface prime sur la masse de cuivre. Grâce à un outillage relativement léger, le procédé DPC est également largement employé pour le prototypage et la production de petites séries de pièces céramiques, notamment pour la validation de la conception avant l'utilisation d'une couche de cuivre plus épaisse.
DBC en pratique. Le cuivre collé domine l'électronique de puissance : onduleurs de traction pour véhicules électriques, chargeurs embarqués, onduleurs de chaînes solaires, variateurs de moteurs industriels et modules IGBT ou SiC qu'ils contiennent. Toute conception combinant un courant élevé et la nécessité de dissiper la chaleur à travers le substrat repose généralement sur le cuivre collé, qui reste la norme lorsque l'épaisseur du cuivre est mesurée en dixièmes de millimètre plutôt qu'en microns.
LTCC en pratique. Le ruban co-cuit convient à l'intégration multicouche compacte : modules frontaux de radars automobiles, modules RF et ondes millimétriques, dispositifs médicaux implantables, boîtiers de capteurs MEMS avec cavités ou canaux, et ensembles avioniques bénéficiant de composants passifs intégrés dans un encombrement réduit. Il est également couramment utilisé lorsqu'une conception doit combiner le routage électrique avec des fonctionnalités fluidiques ou mécaniques au sein d'un même boîtier.
HTCC en pratique. La métallisation réfractaire est utilisée dans les environnements les plus extrêmes : boîtiers de capteurs et détecteurs hermétiques, électronique de fond de puits pour l’industrie pétrolière et gazière, équipements aérospatiaux et de défense, capteurs automobiles haute température et tubes micro-ondes. Lorsqu’un boîtier doit résister à des températures de plusieurs centaines de degrés, maintenir une étanchéité parfaite sous vide ou supporter des chocs thermiques répétés, la céramique haute température (HTCC) est souvent la seule solution envisageable.
Facteurs de coûts : comparaison des quatre processus
Le coût des circuits imprimés céramiques est généralement présenté comme un chiffre unique, ce qui masque le fait que les quatre étapes de fabrication engendrent des coûts différents. Lors de la production de prototypes, les coûts d'outillage, de réglage et de contrôle sont prépondérants ; lors de la production en série, ce sont le rendement, le taux d'utilisation des panneaux et les étapes de finition qui prennent le dessus.
| Processus | Là où les coûts se concentrent au niveau du volume du prototype | Là où les coûts se concentrent au niveau du volume de production |
| DPC | Structuration photolithographique, préparation du placage, contrôle des détails fins | Uniformité du placage sur les panneaux, rendement des lignes fines, temps d'inspection |
| DBC | Mise en place du procédé de collage du cuivre, gravure du cuivre épais | Utilisation du cuivre, rendement de gravure du cuivre épais, limites de taille des panneaux |
| LTCC | Outillage pour ruban adhésif, réglage de la lamination et de la co-cuisson, compensation du retrait | Nombre de couches, rendement des vias et des cavités, coût par couche de ruban |
| HTCC | Installation de cuisson à haute température, métallurgie des réfractaires, opérations de finition | Énergie et rendement de cuisson, tests d'herméticité, placage après cuisson |
En pratique, les devis de prototypes sont peu informatifs quant au coût de production. Une solution initialement peu coûteuse à mettre en œuvre peut s'avérer onéreuse dès lors que le nombre de couches, l'épaisseur du cuivre ou les exigences d'herméticité augmentent. Les comparaisons ne sont pertinentes que si les deux volumes sont proposés pour une même structure, une même taille de panneau et un même niveau de contrôle.
C’est pourquoi UMEC examine les projets de circuits imprimés céramiques en deux étapes : un devis de prototype incluant l’outillage, la mise en place et une petite fabrication, et un modèle de production qui prévoit le rendement, l’utilisation des panneaux et le coût des tests pour le volume cible. Cet examen conjoint avant tout engagement permet d’éviter le problème fréquent d’une solution ayant fonctionné pour le pilote mais s’avérant inadaptée à la production en série.
erreurs courantes de sélection de processus
Choisir un processus avant de classer la charge. L'épaisseur du cuivre, la finesse des lignes et l'étanchéité sont rarement compatibles dans une même conception. Un projet qui privilégie le cuivre DBC pour sa tenue en puissance tout en exigeant des lignes très fines crée un conflit inutile ; prioriser la charge dominante permet généralement d'éviter cette contradiction avant même la conception du plan.
Traiter LTCC et HTCC comme des versions premium de DPC et DBC. Les procédés de co-cuisson modifient le système de matériaux, le comportement au retrait et les conducteurs disponibles. Les règles de conception issues d'un substrat métallisé en surface ne sont pas transposables sans modification, et le coût de la découverte de ce problème lors de la co-cuisson se mesure en termes d'outillage, et non en termes de nouveaux plans.
Comparer des devis fondés sur des hypothèses différentes. Un devis pour des composants céramiques n'est comparable que si la composition, l'épaisseur du cuivre, les caractéristiques minimales, la taille du panneau et les critères d'inspection sont identiques. Des devis établis selon des hypothèses différentes aboutissent à des chiffres différents pour une même conception, ce qui rend l'offre la moins chère plus risquée.
La fixation de la puce, le câblage, le soudage, le contact du dissipateur thermique et les tests d'étanchéité sont autant d'étapes qui contraignent le choix de la céramique. Un procédé adapté au circuit mais non à la séquence d'assemblage échouera, et ce, plus tard, après le paiement de l'outillage. C'est pourquoi UMEC examine la séquence d'assemblage et de test avec le circuit avant de lancer l'outillage céramique.
Aucune de ces erreurs n'est coûteuse à éviter au stade du dessin. Presque toutes deviennent coûteuses une fois l'outillage réalisé et le matériau engagé.
Un flux de travail de sélection pour les vrais modèles
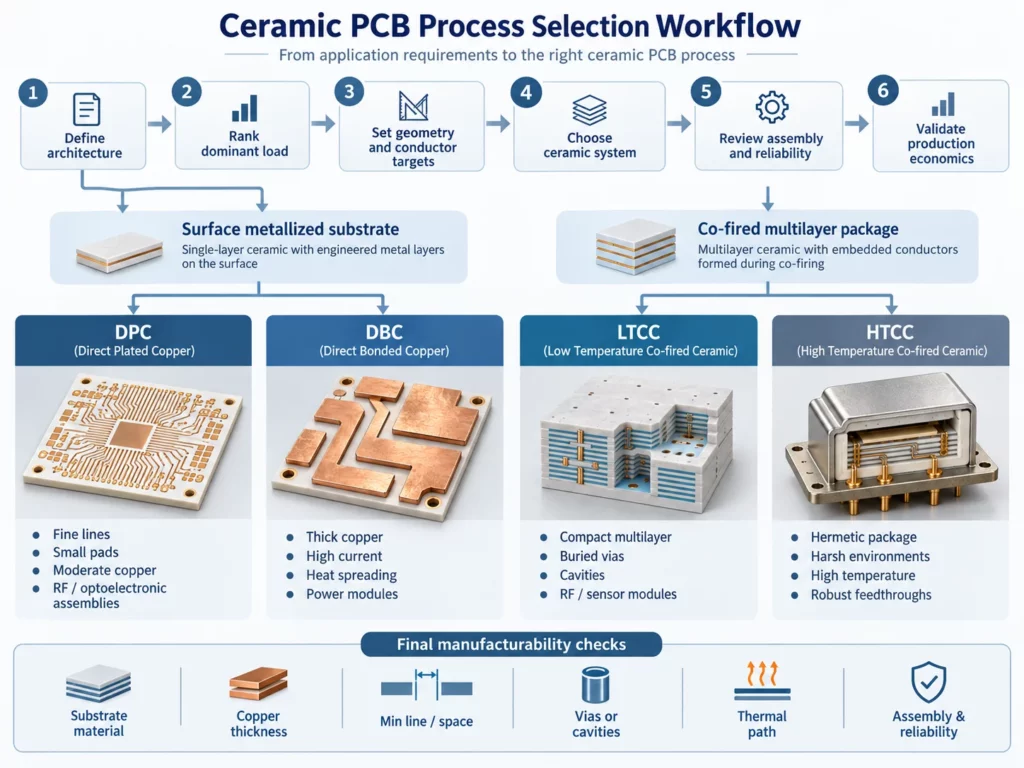
- Définissez l'architecture. Choisissez entre une surface métallisée.substrat et boîtier multicouche co-cuit avant de comparer la largeur de ligne ou le coût.
- Classez la charge dominante. Indiquez si la conception est limitée par le courant, le flux thermique, les pertes RF, la tension d'isolation, la température de fonctionnement ou la taille du boîtier.
- Définir les cibles géométriques et conductrices. Indiquez les dimensions minimales des lignes et des espaces, l'épaisseur du cuivre, la taille des pastilles, la structure des vias, les dimensions de la carte et toutes les couches ou cavités enterrées.
- Choisissez le système céramique. L’alumine, le nitrure d’aluminium, le nitrure de silicium et les rubans LTCC ou HTCC propriétaires présentent des comportements thermiques, mécaniques, diélectriques et de traitement différents.
- Vérifier l'assemblage et la fiabilité. Inclure les exigences relatives à la fixation de la puce, au soudage ou au câblage, au contact du dissipateur thermique, aux cycles thermiques, à l'herméticité, à la finition de surface et aux contrôles.
- Valider les aspects économiques de la production. Comparez l'outillage, le taux d'utilisation des panneaux, le rendement du processus, le contrôle et le volume. Un prix unitaire bas n'est d'aucune utilité si le processus ne permet pas de respecter les exigences géométriques ou de fiabilité.
La faisabilité de la fabrication reste déterminée par les matériaux et la géométrie.
Une étiquette de processus ne peut être dissociée de ses limites de conception. UMEC Tableau des capacités des circuits imprimés céramiques publié L'alumine et le nitrure d'aluminium figurent parmi les matériaux standards, avec le procédé DPC et la galvanoplastie, des lignes et des espaces précis jusqu'à 0,8/0,8 mil, du cuivre extérieur jusqu'à 28 oz et un perçage laser de pointe jusqu'à 0,06 mm. Il s'agit de limites distinctes, et non d'une garantie que toutes les techniques extrêmes puissent être combinées dans une seule fabrication.
Demander une analyse DFM spécifique à la configuration. L'épaisseur du cuivre influe sur la gravure et l'espacement ; l'épaisseur de la céramique et la taille du circuit imprimé affectent la manipulation et la planéité. Le fabricant doit confirmer quelles limites s'appliquent simultanément.
Que faut-il envoyer aux fournisseurs avant la sélection du processus ?
Envoyez les données Gerber ou ODB++, un dessin mécanique, les spécifications du substrat et du cuivre, les fonctionnalités minimales, le tableau des perçages, l'état de surface, les conditions de fonctionnement, la méthode de refroidissement, le processus d'assemblage, les tests de fiabilité et le volume. Si l'architecture est encore ouverte, un revue de conception et d'agencement de circuits imprimés peut indiquer si la structure pointe vers DPC, DBC, LTCC ou HTCC.
L'évaluation des fournisseurs doit porter sur la traçabilité des matériaux, le contrôle de la métallisation, les essais dimensionnels et électriques, l'état de surface et les contrôles relatifs aux fissures, aux déformations et aux défauts du cuivre. Examiner les informations fournies par le fabricant. processus d'assurance qualité et d'inspection et demandez quels contrôles s'appliquent à l'itinéraire sélectionné et aux critères d'acceptation de la production.
Conclusion
Choisissez le DPC pour les circuits de surface fins, le DBC pour le cuivre épais et la dissipation thermique, le LTCC pour les multicouches intégrées et le HTCC pour les boîtiers haute température ou hermétiques. Ce choix dépendra du matériau, de la géométrie, de la charge électrique, du chemin thermique, de l'assemblage, de la fiabilité et du volume.
Foire aux questions
Le DPC peut-il remplacer le DBC dans un module d'alimentation ?
Parfois. Le DPC privilégie les détails fins, mais il doit néanmoins respecter les objectifs d'épaisseur de cuivre, de courant, de dissipation thermique et de cyclage thermique. Le DBC est un meilleur point de départ lorsque le chemin d'alimentation est constitué d'une couche de cuivre épaisse.
Le LTCC est-il toujours meilleur que le HTCC pour les conceptions RF ?
Non. Le LTCC convient souvent aux multicouches RF compactes, tandis que le HTCC peut être plus adapté à la stabilité thermique, à l'encapsulation hermétique ou à la résistance aux intempéries. Comparez les systèmes de matériaux qualifiés à la fréquence et à la température prévues.
Quel procédé de fabrication de circuits imprimés céramiques permet d'obtenir les pistes les plus fines ??
La technologie DPC offre généralement la meilleure structuration de surface. La finesse des lignes et des espacements dépend de l'épaisseur du cuivre, du substrat, de l'imagerie, de la taille de la carte et des objectifs de rendement ; il est donc conseillé de confirmer la configuration avec le fabricant.
Le matériau céramique doit-il être choisi avant le processus ??
Choisissez-les ensemble. L'alumine, le nitrure d'aluminium, le nitrure de silicium et les rubans co-frittés imposent des contraintes thermiques, mécaniques, diélectriques, de métallisation et de coût différentes.
Vérification d'adéquation du processus
Pour une décision spécifique à un projet, Demande d'examen du processus de fabrication de circuits imprimés en céramique de la part d'UMEC avec le dessin, l'empilement, le substrat, l'épaisseur du cuivre, les caractéristiques minimales, les conditions de fonctionnement, la méthode d'assemblage, les objectifs de fiabilité et la quantité.