Une carte de circuit imprimé HDI peut réussir les tests électriques à température ambiante tout en présentant une fragilité latente au niveau des microvias, qui s'ouvre lors du refusion ou de cycles thermiques répétés. Pour les ingénieurs chargés d'enquêter sur les défaillances de microvias, les questions clés sont les suivantes : où se situe la défaillance de l'interconnexion ? Quelles conditions thermiques ou de fabrication révèlent cette fragilité ? Le plan d'inspection permet-il de la détecter avant la mise en production ? IPC a documenté des cas où des défaillances de microvias sont apparues uniquement après un refusion, un test de contrainte environnementale ou une utilisation sur le terrain, alors même que les cartes nues avaient déjà passé les tests d'acceptation conventionnels.
Pourquoi une microvia peut-elle réussir un test électrique mais échouer après refusion ?
Un test de continuité à température ambiante confirme l'existence d'un chemin conducteur à ce moment précis ; il ne prouve pas que chaque interface microvia restera stable face aux températures d'assemblage et aux variations thermiques répétées.
Une connexion défectueuse à l'interface microvia-cible peut rester électriquement continue à froid. Lorsque le circuit imprimé chauffe, la dilatation du cuivre, du diélectrique et de la structure environnante peut exercer une contrainte supplémentaire sur cette interface. Une fragilité existante peut s'étendre suffisamment pour créer une coupure ou une augmentation de la résistance. Le refroidissement peut parfois rétablir le contact, rendant le défaut intermittent et difficile à reproduire.
C’est pourquoi une carte de circuit imprimé ayant passé les tests de fabrication peut présenter une défaillance lors de l’assemblage. Le refusionnement ne doit pas être systématiquement considéré comme la cause première : dans certains cas, il révèle une faiblesse latente déjà présente dans l’interconnexion HDI. L’IPC a notamment averti que certaines défaillances de microvias sont indétectables à température ambiante et apparaissent lors d’une exposition thermique ultérieure.
Principaux modes de défaillance des microvias HDI que les ingénieurs doivent distinguer
Savoir qu'une microvia est défectueuse ne suffit pas. La localisation de la défaillance est importante car la séparation de l'interface, la fissuration du cuivre et les défauts de placage nécessitent des actions correctives différentes.
Faible interface et séparation cible-pad
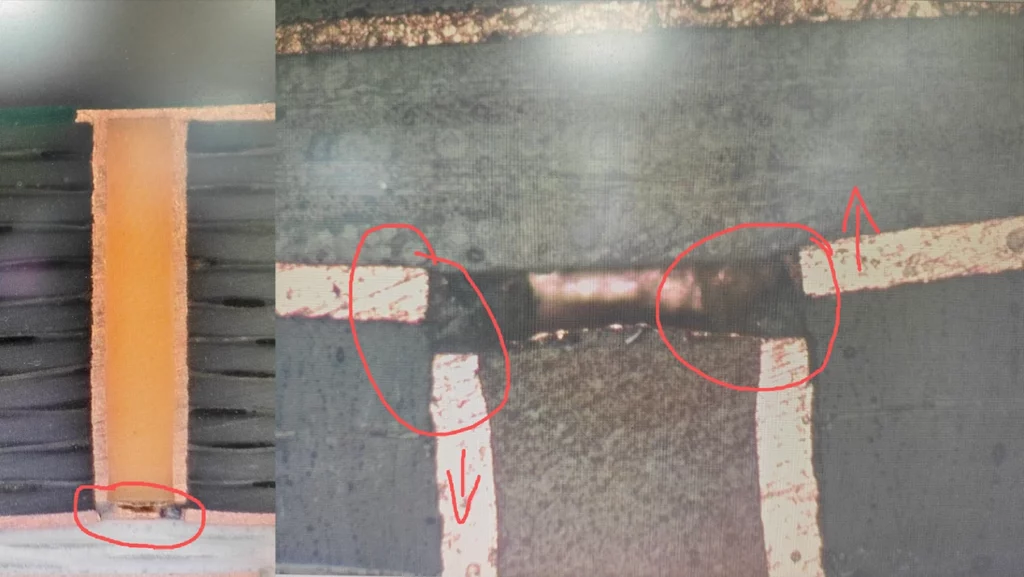
Un mode de défaillance important se produit près de la base du microvia, à l'endroit où le cuivre déposé rencontre la cible ou la pastille de capture. Si cette interface est fragile, la dilatation thermique peut progressivement séparer la connexion jusqu'à ce que la résistance augmente ou que le circuit s'ouvre.
Lorsqu'une carte réussit un test électrique à froid mais échoue à chaud, ou présente un fonctionnement intermittent après refusion, l'interface cible mérite une analyse approfondie. L'analyse des défaillances doit déterminer si la séparation est localisée sur une interface, répétée sur une chaîne de vias, ou concentrée au sein d'une structure HDI particulière.
Les travaux techniques de l'IPC ont mis en évidence un décollement entre la pastille cible et la couche de métallisation parmi les mécanismes de défaillance des microvias observés. La prochaine étape pratique consiste à ne pas supposer que chaque circuit ouvert est un défaut de perçage, mais à corréler le symptôme électrique avec les preuves physiques de l'interconnexion affectée.
Fissures aux angles, dommages au canon et défauts de placage
Les microvias peuvent également présenter des fissures en forme de tonneau ou d'angle, tandis que des défauts de placage ou une formation incomplète de cuivre peuvent créer des points de faiblesse locaux. Ces phénomènes diffèrent du décollement à l'interface cible, mais ils peuvent tous s'aggraver lors de cycles répétés de chauffage et de refroidissement de la structure.
La présence d'un défaut visible sur une imagerie ne prouve pas automatiquement qu'il est à l'origine de la défaillance. De même, la découverte d'une fissure dans une zone endommagée ne permet pas d'établir l'état de chaque via sur le panneau. Les ingénieurs doivent combiner la localisation du défaut, le comportement électrique, l'historique thermique et l'inspection physique plutôt que de se fier à une seule observation.
L’objectif est de passer d’une situation de « défaillance de la microvia » à un mécanisme de défaillance justifiable, lié à la conception, à la fabrication ou au contrôle des processus.
Comment les cycles thermiques transforment une petite faiblesse de microvia en circuit ouvert
Inadéquation du coefficient de dilatation thermique, contrainte sur l'axe Z et refusion répétée
Le cuivre et les matériaux entourant une microvia HDI ne réagissent pas de la même manière aux variations de température. Les opérations de refusion et de cyclage thermique répétées dilatent et contractent la structure d'interconnexion, ce qui peut engendrer des contraintes mécaniques au niveau d'interfaces ou de zones métallisées déjà fragiles.
Le risque dépend de la construction complète : épaisseur du diélectrique, matériaux utilisés, géométrie des microvias, dépôt de cuivre, interface cible-pastille, structure empilée et historique thermique prévu lors de l’assemblage et de l’utilisation. Le diamètre des microvias, à lui seul, ne constitue donc pas un indicateur de fiabilité suffisant.
L'exposition thermique répétée est précieuse pour la qualification car elle permet de révéler des défauts que l'inspection statique ne détecte pas. Les travaux d'IPC sur les microvias mettent l'accent sur les tests thermiques basés sur la performance et la surveillance de la résistance afin d'identifier les problèmes d'interconnexion latents qui peuvent passer inaperçus lors d'une inspection de réception classique.
Comment la structure des microvias empilées affecte-t-elle la fiabilité ?
Quand les microvias décalées valent la peine d'être utilisées pour le routage supplémentaire
Les microvias empilées permettent une interconnexion verticale dense, ce qui peut s'avérer précieux pour les composants à pas fin et les circuits HDI à espace restreint. En contrepartie, un chemin empilé dépend de plusieurs interfaces alignées verticalement ; l'évaluation de la fiabilité doit donc prendre en compte l'empilement complet et non une seule microvia isolée.
Les microvias décalées consomment davantage de surface de routage, mais peuvent être intéressantes lorsqu'un empilement vertical direct n'offre que peu d'avantages en termes de routage par rapport aux exigences de fiabilité. Le choix dépend des besoins d'accès aux composants, de la surface disponible sur la carte, de la structure de montage, du remplissage des vias, des matériaux et des exigences de qualification.
Pour les conceptions à pas fin où l'empilement est déterminé par le routage d'échappement des BGA, UMEC Directives de conception des microvias HDI fournir un contexte supplémentaire sur les vias dans les pastilles, les structures empilées ou décalées, le remplissage et les choix d'empilement.
La bonne décision n'est pas de dire « l'empilement est mauvais » ou « le décalage est sûr ». Elle dépend de savoir si la structure choisie présente un intérêt suffisant en termes de routage pour justifier sa fabrication et les contrôles de fiabilité mis en place.
Comment le plaquage et le remplissage des vias affectent la fiabilité des microvias
Préparation des pastilles cibles, dépôt de cuivre et qualité du remplissage des vias
Le perçage laser crée la géométrie, mais la fiabilité de la connexion électrique dépend des étapes suivantes. La préparation de la surface au niveau de la pastille cible, le dépôt de cuivre, l'adhérence et la qualité du remplissage influencent tous le microvia final.
Une interface cible fragile peut devenir un point de défaillance thermique, tandis que des vides ou un remplissage irrégulier peuvent créer des zones où les contraintes sont moins bien réparties. Dans les structures empilées, la qualité du remplissage des couches inférieures est primordiale car les microvias suivantes dépendent de la structure sous-jacente.
Lors de l'évaluation des fournisseurs, les ingénieurs doivent donc s'enquérir de la méthode de fabrication des microvias spécifiées (formation, remplissage, inspection et qualification) au lieu de se contenter de la mention « compatible microvia laser ». UMEC publie des paramètres spécifiques relatifs aux microvias/zones de réception, au perçage laser, au rapport d'aspect et à la formation de l'interface HDI dans sa documentation technique. Capacités de fabrication de circuits imprimés HDIce qui donne aux équipes d'ingénierie un point de départ pour adapter la conception à une structure réalisable.
Comment détecter les défaillances latentes des microvias avant la mise en production
Ce que les rayons X et la microsection peuvent – et ne peuvent pas – révéler
Les méthodes d'inspection répondent à différentes questions. Les rayons X peuvent fournir des informations structurelles utiles et révéler certaines anomalies internes, tandis que la microsection destructive peut exposer les interfaces de placage, la géométrie du cuivre, les fissures et d'autres preuves physiques à un endroit précis.
Aucune de ces méthodes ne permet, à elle seule, de garantir la fiabilité de chaque microvia. Une microsection échantillonne un emplacement précis, et l'IPC a averti que les microsections traditionnelles soumises à des contraintes thermiques et évaluées par microscopie optique seule peuvent ne pas révéler certains problèmes de métallisation entre les microvias et la cible.
Cette limitation est importante lorsque la défaillance est activée thermiquement plutôt que de se produire en circuit ouvert permanent. Les signes visuels doivent donc être interprétés en tenant compte des symptômes électriques et de l'environnement thermique attendu. Si la principale préoccupation concerne la variation de résistance latente lors du chauffage, une inspection structurelle statique peut nécessiter une méthode basée sur les performances.
Quand la contrainte thermique, la surveillance de la résistance ou l'IST apportent de meilleures preuves
Les tests de performance vérifient si l'interconnexion reste électriquement stable sous contrainte. Les cycles thermiques avec surveillance de la résistance permettent de déceler des dommages progressifs ou intermittents qu'un test de continuité à température ambiante pourrait ne pas détecter.
Les tests de contrainte d'interconnexion (IST) constituent une méthode d'évaluation du comportement des interconnexions soumises à des cycles thermiques répétés. La plage de température, le nombre de cycles, la conception des éprouvettes et le seuil d'acceptation doivent être définis en fonction des spécifications applicables et des exigences de fiabilité du produit, et non pas selon une méthode générique.
La norme IPC-6012F a étendu son traitement de la fiabilité des microvias et inclut des concepts de coupons destinés aux structures de vias interconnectées complexes. La FAQ d'UMEC indique également que ses ressources de test comprennent les tests IST et les coupes transversales, en plus des tests électriques par sonde volante et par montage. Tests de fiabilité des circuits imprimés HDI une discussion pertinente à avoir avant le gel du plan d'acceptation de la production.
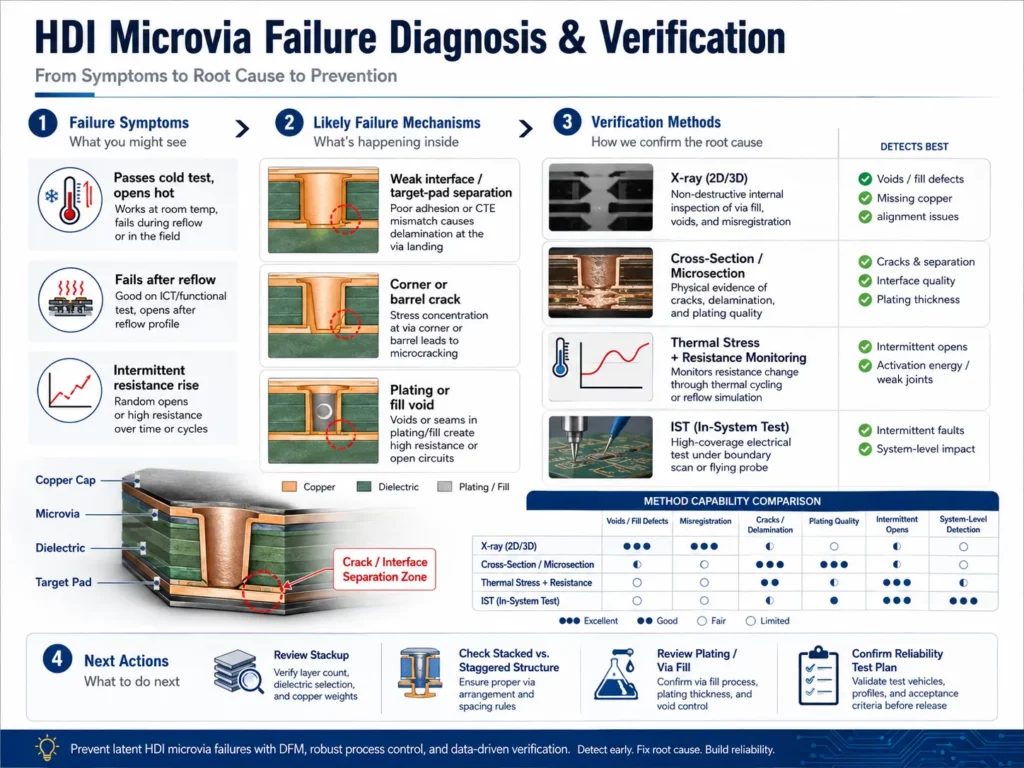
Matrice de diagnostic des défaillances de microvia
| Symptôme de défaillance | Orientation probable de l'enquête | Direction de vérification | Prochaine action |
| Réussit le test à froid, s'ouvre à chaud | Interface faible | surveillance de la résistance thermique | Examiner l'interface du pavé cible |
| Échec après plusieurs reflux | Fatigue ou craquelures | contrainte thermique plus sectionnement | Structure et matériaux de l'examen |
| Vide interne observé | Problème de placage ou de remplissage | Imagerie et sectionnement | Examiner le processus de dépôt et de remplissage |
| Les défaillances se concentrent dans les vias empilés | Contraintes à interfaces multiples | Tests de coupons et sectionnement | Réévaluer la stratégie de pile |
| augmentation intermittente de la résistance | Faiblesse latente des interconnexions | Tests basés sur la performance | Isoler la panne via la chaîne |
Ce tableau est un guide de dépannage et ne remplace pas une analyse des défaillances. Un même symptôme électrique peut avoir de multiples causes.
Comment prévenir les défaillances des microvias avant le gel de l'empilement HDI
Supprimer les risques liés à la fiabilité qui n'apportent aucune valeur ajoutée au routage
La prévention des problèmes de fiabilité commence avant même la mise en production des fichiers. Il convient de vérifier si chaque transition empilée est réellement nécessaire, si la géométrie des microvias et des plots est compatible avec les capacités de fabrication du fabricant, et si l'épaisseur du diélectrique et la structure de superposition permettent une construction adaptée au perçage laser.
N’ajoutez pas d’empilements complexes simplement parce qu’ils correspondent au schéma CAO. De même, ne convertissez pas une structure haute densité nécessaire en un schéma de routage plus large si la surface de la carte ou les exigences en matière de signaux rendent cela impraticable.
Les premières étapes de la conception pour la fabrication (DFM) doivent établir un lien entre la densité de routage et le matériau, notamment par le biais du remplissage, de l'accumulation, de l'exposition au refusion et des exigences de qualification. Pour une assistance plus large en matière de fabrication et d'ingénierie, au-delà de la page produit HDI individuelle, Services de fabrication de circuits imprimés UMEC indiquer le chemin de liaison interne entre la revue de conception et les informations relatives à la fabrication et aux tests.
Que devez-vous confirmer avec un fabricant de circuits imprimés HDI avant de demander un devis ?
Avant de demander un devis pour un circuit imprimé HDI, les services d'ingénierie et d'approvisionnement doivent fournir suffisamment d'informations pour définir le périmètre de fiabilité, et pas seulement le fichier Gerber. Il convient de préciser la structure HDI, le diamètre et la taille des microvias, l'épaisseur du diélectrique, la structure empilée ou décalée, le nombre d'interfaces empilées, les exigences de remplissage des vias, le matériau, l'exposition prévue lors de l'assemblage/refusion, l'environnement d'exploitation, le périmètre d'inspection, les exigences relatives aux sections transversales, ainsi que toute exigence concernant les coupons de fiabilité ou les tests thermiques.
Il convient également de distinguer les plans d'acceptation des prototypes et des produits en production. Un test électrique du prototype peut confirmer la connectivité, tandis qu'un programme de production critique en matière de fiabilité peut exiger des preuves supplémentaires spécifiques à l'application.
L’objectif est d’empêcher un fournisseur de fixer un prix pour une certaine étendue de service alors que l’acheteur en suppose une autre.
Comment choisir un fournisseur de circuits imprimés HDI pour les microvias critiques en termes de fiabilité
Un fournisseur doit être en mesure de discuter des limites du procédé, et non se contenter d'affirmer que les microvias laser sont disponibles. Les acheteurs doivent s'enquérir de la manière dont l'empilement proposé est vérifié, du contrôle du remplissage des vias et des interfaces, des méthodes d'inspection disponibles et de la façon dont les exigences de fiabilité sont prises en compte dans le devis.
SZ UMEC CO., LTD publie des informations sur ses capacités HDI, notamment les limites des trous percés au laser, la géométrie des microvias/pastilles, le rapport d'aspect du laser et les méthodes de test électrique. Sa FAQ mentionne également les tests IST et le sectionnement parmi les ressources de test disponibles.
Pour les projets critiques en matière de fiabilité, ces capacités doivent correspondre à la configuration réelle et au plan de réception. La décision de qualification d'un fournisseur doit reposer sur la construction spécifique, les contrôles de processus et le périmètre de vérification convenu, et non sur une simple déclaration de capacité générique.
Conclusion
La fiabilité des microvias ne peut être démontrée par la seule continuité à température ambiante. La prévention des défaillances exige de prendre en compte conjointement la conception, le procédé de métallisation, l'exposition thermique et le plan d'inspection avant la mise en production.
Pour un projet HDI nécessitant un examen de fiabilité, contacter UMEC avec les fichiers Gerber, l'empilement, le matériau, la structure des microvias, les conditions de refusion prévues, l'environnement d'exploitation, la quantité et les critères d'inspection ou de fiabilité requis afin que le périmètre de fabrication et de test proposé puisse être examiné par rapport à l'application.
FAQ sur les défaillances des microvias HDI
Pourquoi les microvias tombent-elles en panne après le refusion ?
Le refusionnement peut révéler une interface fragile, une fissure ou un défaut de placage existant, car la dilatation thermique accroît les contraintes au sein de l'interconnexion. Confirmez la cause précise par des tests de comportement électrique et des tests physiques ou de performance.
Une microvia peut-elle réussir les tests électriques et être malgré tout défectueuse ?
Oui. IPC a documenté des défaillances latentes de microvias qui avaient passé les tests d'acceptation conventionnels et qui sont apparues ultérieurement lors du refusion, sous contrainte environnementale ou lors de l'utilisation sur le terrain.
Les microvias empilées sont-elles plus susceptibles de tomber en panne lors des cycles thermiques ?
La fiabilité dépend de la construction de l'empilement, de la qualité du remplissage, des interfaces, des matériaux, de l'exposition thermique et de la qualification. Un plus grand nombre d'interfaces empilées peut justifier un examen plus approfondi, mais il convient d'évaluer la structure dans son ensemble plutôt que de se baser uniquement sur le nombre d'empilements.
Les rayons X suffisent-ils à vérifier la fiabilité des microvias ?
Aucune méthode d'inspection ne permet à elle seule de mettre en évidence tous les mécanismes de défaillance des microvias. Les méthodes de radiographie, de microsectionnement, de tests électriques, de contrainte thermique et de surveillance de la résistance fournissent des preuves différentes et peuvent nécessiter une combinaison pour les composants critiques en termes de fiabilité.